Équipe technique et projet KXD Steel | Conception, détails et livraison de projet | Publié : 27 août 2026
Bâtiment en acier de construction la construction se déroule en dix étapes : définition des charges, conception structurelle, approbation des détails, approvisionnement en matériaux, découpe CNC, soudage, traitement de surface, assemblage d'essai, emballage pour l'export et montage sur site. Chaque étape produit un document ou une vérification physique qui doit être validée avant le début de la suivante.
Les descriptions de processus et les paramètres de produit ci-dessous reflètent les capacités de KXD et les données des fiches produits en date d'août 2026. La séquence et les points d'inspection sont personnalisables selon les exigences contractuelles et les réglementations du pays de destination.
La raison d'examiner cette séquence plutôt que de traiter la fabrication comme une boîte noire est pratique. Pour un responsable d'usine, chacune de ces étapes contient un point de décision où une modification est peu coûteuse, et un point peu après où la même modification devient coûteuse. Savoir distinguer l'un de l'autre constitue l'essentiel de ce qui sépare un projet livré dans les délais d'un projet qui ne l'est pas.
Étape 1 : Établir le tableau des charges avant toute autre chose
Un ingénieur en structures ne peut pas commencer tant que les charges ne sont pas connues, et les charges d'un bâtiment industriel proviennent de votre processus, non d'un catalogue.
Éléments à rassembler :
- Capacité du pont roulant, portée, nombre de ponts par travée et classe de service
- Emprises des machines et toutes charges d'équipement suspendues à la structure de toiture
- Planchers mezzanine, leur charge d'exploitation, et s'ils sont structurellement indépendants
- Équipements en toiture : CVC, extraction de poussières, solaire
- Contraintes spécifiques au processus telles que zones de travaux à chaud, lavage à grande eau ou atmosphère corrosive
- Valeurs de calcul locales pour vent, neige et sismique, obtenues auprès de l'autorité du pays de destination
Livrable vérifiable : un document unique de planning des charges, validé par celui qui détient la responsabilité de l'agencement de production. Si le responsable de production ne l'a pas vu, il n'est pas terminé.
L'échec le plus courant à cette étape est de traiter les équipements futurs comme hors périmètre. Une grue installée en année quatre modifie encore les poteaux dimensionnés en année zéro.
Étape 2 : Conception structurelle selon le code approprié
La conception débute une fois le planning des charges et la géométrie du site fixés. Deux décisions régissent le résultat.
Sélection du code. Les normes de conception disponibles dans la gamme de produits KXD incluent GB, ASTM, AISI, JIS, BS, DIN et EN. Le code applicable est celui que votre autorité locale du bâtiment acceptera pour le permis. Stipulez-le dans le contrat, car une structure conçue selon un code ne peut pas être certifiée rétroactivement selon un autre sans recalcul.
Nuance de matériau. Les profils H soudés Q235B et Q355B sont tous deux standards. Le Q355B offre une limite d'élasticité supérieure, ce qui permet des sections plus légères et un poids de transport réduit ; le Q235B coûte moins cher à la tonne. Sur les structures industrielles avec ponts roulants ou à grande portée, la réduction de tonnage favorise généralement le Q355B.
À ce stade, le travail de conception passe par Tekla, PKPM et 3D3S, qui produisent le modèle d'analyse à partir duquel les données de fabrication seront ensuite générées directement.
Résultat vérifiable : un rapport de calcul structurel indiquant le code de conception ainsi que les valeurs de vent, de neige et sismiques utilisées. Lisez les valeurs saisies. Si elles ne correspondent pas aux chiffres fournis par votre ingénieur local, arrêtez-vous et réglez le problème immédiatement.
Étape 3 : Le détaillage et le point de contrôle d'approbation des plans
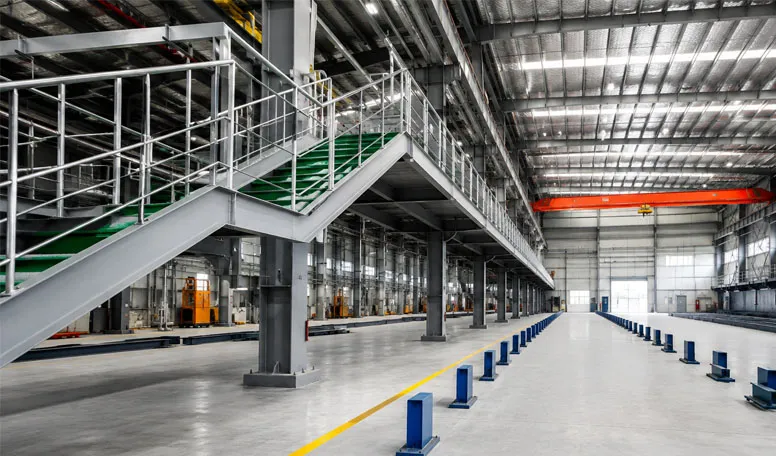
Le détaillage convertit le modèle d'analyse en plans d'atelier : chaque élément, chaque assemblage, chaque trou de boulon, chaque soudure.
C'est le point de contrôle le plus difficile à apprécier du point de vue de l'acheteur, car approuver des plans peut sembler être une simple formalité administrative. Ce n'est pas le cas. Une fois les plans transmis à l'atelier, l'acier est découpé en fonction de ceux-ci. Toute modification après ce stade implique une nouvelle découpe, et l'acier redécoupé devient un déchet.
Ce qu'il faut réellement vérifier sur les plans d'approbation :
- La portée libre et la hauteur à l'égout mesurées à l'intérieur, conformes à votre plan d'implantation
- Positions des portes et ouvertures par rapport à votre flux de circulation et à la disposition des quais
- Élévation du chemin de roulement du pont roulant et dégagement en hauteur du crochet par rapport aux matériaux entreposés ou en cours de traitement
- Positions des poteaux par rapport aux empreintes au sol des machines, particulièrement en périphérie
- Plan d'implantation des boulons d'ancrage, dont l'entrepreneur en génie civil a besoin avant le coulage de la fondation
Résultat vérifiable : une approbation tamponnée ou écrite du jeu de plans d'atelier, avec un numéro de révision. Conservez le numéro de révision. Tout litige ultérieur y fait référence.
Étape 4 : Approvisionnement en matériaux et certification d'usine
L'acier est commandé selon les plans approuvés. Chaque coulée d'acier arrive avec un certificat d'essai d'usine indiquant la composition chimique et les propriétés mécaniques.
Résultat vérifiable : certificats d'usine couvrant les nuances de votre bâtiment, traçables jusqu'au matériau utilisé. Demandez-les à cette étape plutôt qu'à la livraison. Un fournisseur qui peut les produire rapidement assure la traçabilité des matériaux ; celui qui ne le peut pas reconstitue la documentation après coup.
Étape 5 : Découpe et perçage CNC
Les données de fabrication circulent du modèle de détail vers l'équipement CNC, qui découpe les plaques et profilés et perce les trous de boulons selon les dimensions du plan. La découpe à partir de données générées par le modèle plutôt que de dimensions transcrites manuellement élimine une catégorie d'erreurs qui dominait autrefois les problèmes d'assemblage sur chantier.
Résultat vérifiable : dossiers d'inspection dimensionnelle sur les composants découpés, échantillonnés par rapport au plan. Pour une commande importante, demandez le taux d'échantillonnage plutôt qu'une déclaration générale indiquant que l'inspection a eu lieu.
Étape 6 : Assemblage et soudage
Les plaques découpées deviennent des profilés en H soudés et des assemblages de connexion. Le soudage automatisé gère les soudures longues et répétitives entre âme et semelle ; le soudage manuel couvre les connexions et la géométrie que la ligne automatisée ne peut atteindre.
Le soudage est l’étape où la qualité se décide et où il est le plus difficile de la vérifier par la suite. Deux éléments la rendent vérifiable :
WPQR. Les dossiers de qualification des modes opératoires de soudage documentent qu’un mode opératoire précis, appliqué à une nuance de matériau et à une plage d’épaisseurs précises, a été qualifié par des essais. KXD indique que les WPQR sont disponibles sur demande. Demandez les dossiers couvrant les types d’assemblages et les épaisseurs de votre bâtiment, et non une déclaration générale de capacité de soudage.
Contrôles non destructifs. Des contrôles par ultrasons ou radiographiques sont réalisés sur les soudures à pleine pénétration, à une fréquence précisée dans le contrat. Une inspection par un tiers, réalisée par SGS, Bureau Veritas ou Intertek, peut être organisée sur demande. Notez que les rapports d’inspection spécifiques sont établis pour chaque projet ; tout rapport qui vous est présenté doit donc faire référence à votre commande, et non à une commande précédente.
Résultat vérifiable : des WPQR couvrant vos types de soudures, ainsi que des rapports de contrôles non destructifs faisant référence à votre projet.
Étape 7 : Grenaillage et traitement de surface
Les composants soudés passent par une opération de grenaillage afin d’éliminer la calamine et la rouille avant l’application du revêtement. L’adhérence du revêtement dépend presque entièrement de ce qui se passe à cette étape, raison pour laquelle le degré de préparation de surface doit figurer dans le contrat au même titre que la spécification de peinture.
Deux solutions de revêtement sont utilisées pour les bâtiments industriels :
Systèmes de peinture. Une couche primaire, suivie d’une couche intermédiaire et d’une couche de finition, avec une épaisseur totale de film sec spécifiée en micromètres. Cette solution convient aux atmosphères industrielles normales et peut être réparée sur site.
Galvanisation à chaud. Revêtement de zinc appliqué par immersion. Elle offre une durée de service plus longue dans les environnements corrosifs et nécessite moins d’entretien, mais son coût est plus élevé. Elle impose une contrainte physique qu’il vaut mieux connaître dès le début : les composants doivent pouvoir entrer dans le bain de galvanisation, ce qui limite la longueur des éléments et oblige parfois à prévoir un assemblage que n’aurait pas nécessité un élément peint.
Pour un site côtier, un procédé soumis à une forte humidité ou toute application impliquant une exposition à des produits chimiques, le choix du revêtement a un effet plus important sur le coût sur vingt ans que la conception de la structure.
Résultat vérifiable : relevés d'épaisseur de film sec, ou enregistrements du poids de revêtement de galvanisation, par rapport aux valeurs spécifiées.
Étape 8 : Assemblage d'essai et inspection du produit fini
Les sections complexes sont pré-assemblées en atelier avant expédition. L'objectif est de détecter les problèmes d'ajustement là où ils coûtent des heures au lieu de les découvrir sur site où ils coûtent des semaines.
Résultat vérifiable : dossiers d'inspection du produit fini, et lorsque l'assemblage d'essai s'applique, photographies ou rapport confirmant l'ajustement. Pour une première commande avec un nouveau fournisseur, une inspection pré-expédition par une tierce partie vaut son coût.
Étape 9 : Marquage, emballage et documentation d'exportation
Chaque composant est marqué d'un repère qui correspond aux plans de montage. C'est le lien entre un conteneur rempli d'acier et un bâtiment.
La séquence d'emballage importe plus qu'il n'y paraît. Les composants doivent être chargés de sorte que ce qui est érigé en premier soit déchargé en premier, et les boulons, plaques de connexion et petites pièces doivent être emballés dans des boîtes étiquetées qui arrivent avec les ossatures auxquelles ils appartiennent, et non dans un conteneur ultérieur séparé.
La géométrie des conteneurs constitue une contrainte réelle sur la longueur des éléments. Les conteneurs standard de 40 pieds accueillent des éléments d'environ 12 m ; les éléments plus longs nécessitent un flat rack ou un open top, ce qui modifie le coût de fret et parfois la conception des assemblages. Si votre détail produit des éléments de 15 m, l'implication sur le fret devrait être discutée au stade du détail, pas au moment de la réservation.
Résultat vérifiable : une liste de colisage correspondant aux repères, plus l'ensemble des documents d'exportation — facture commerciale, liste de colisage, connaissement, certificat d'origine, et toute documentation spécifique à la destination.
Confirmez l'incoterm au stade du contrat. FOB, CIF et DAP produisent des chiffres différents pour le même bâtiment, et ils placent les responsabilités de fret, d'assurance et de dédouanement dans des mains différentes.
Étape 10 : Réception des fondations et montage sur site
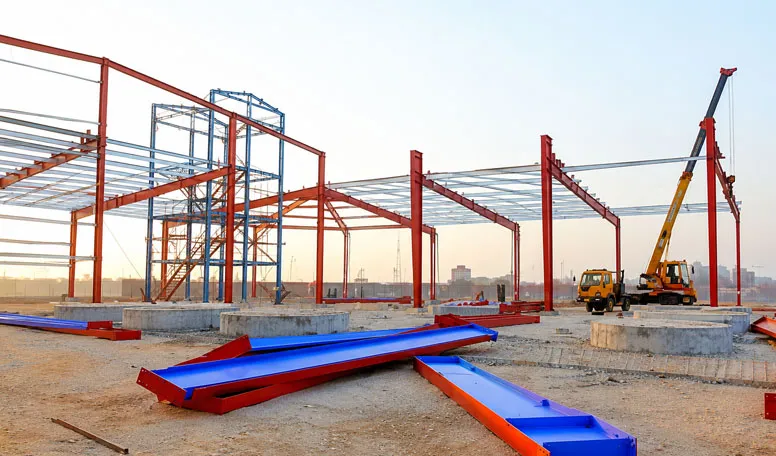
Les fondations sont conçues en fonction des conditions locales du sol et réalisées par un entrepreneur local. L’interface entre ses travaux et l’acier importé est constituée par le plan d’implantation des boulons d’ancrage, et c’est à cette interface que se concentrent les retards sur le chantier.
La séquence de montage :
- Contrôlez la position des boulons d’ancrage par rapport au plan approuvé avant l’arrivée de l’acier sur le chantier. Les erreurs de tolérance de position découvertes à ce stade peuvent être corrigées ; découvertes après le levage du premier portique, elles ne le peuvent plus.
- Montez la première travée contreventée et vérifiez qu’elle est d’aplomb et d’équerre. Chaque portique suivant se réfère à celui-ci ; une erreur à ce stade se propage donc dans tout le bâtiment.
- Installez les portiques restants en maintenant le contreventement provisoire jusqu'à la mise en place complète du contreventement permanent. Le retrait prématuré du contreventement provisoire est une cause fréquente d'incidents lors du montage.
- Montez les pannes et le contreventement permanent, puis vérifiez de nouveau l'aplomb avant de serrer définitivement les boulons à haute résistance.
- Installez d'abord la couverture du toit, puis les parois. Un toit étanche permet de commencer les travaux intérieurs pendant que les parois sont encore en cours de pose.
- Montez les ouvertures et les accessoires : portes, rideaux métalliques, lanterneaux, équipements de ventilation, gouttières et descentes d'eau pluviale.
- Effectuez une visite de levée des réserves avec le responsable du montage et consignez chaque point avant le repli du chantier.
Résultat vérifiable : un relevé conforme à l'exécution confirmant les tolérances d'aplomb et d'alignement, plus une liste de réserves signée.
KXD fournit un soutien à l'installation plutôt qu'une main-d'œuvre locale complète sur la plupart des projets à l'exportation, de sorte que l'entrepreneur de montage est généralement local. Confirmez par écrit qui supervise, qui fournit l'équipement de levage et qui est responsable de la correction des problèmes d'ajustage, avant l'expédition de l'acier.
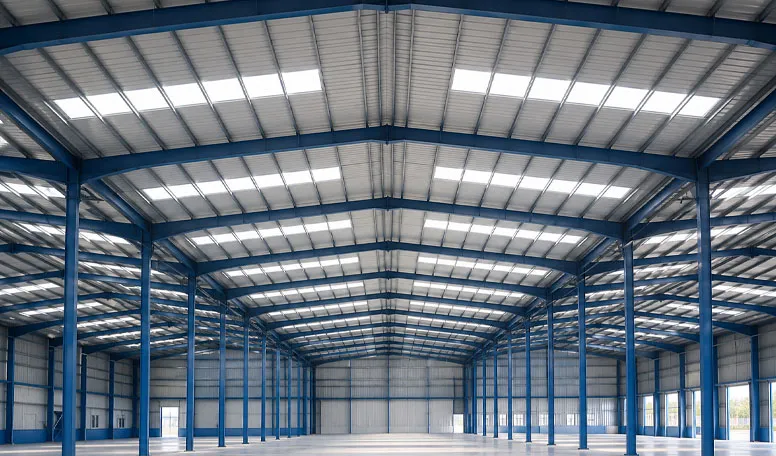
La spécification de bâtiment à structure d'acier personnalisée que ce processus produit
Les étapes ci-dessus s'appliquent au produit à usage général avant qu'il ne soit configuré comme un atelier, entrepôt ou bâtiment industriel :
- Ossature principale : profilé en H soudé Q235B ou Q355B
- Portée libre : jusqu'à 100 m en travée unique
- Hauteur du bâtiment : 3–30 m
- Pente de toiture : 1:10 à 1:5
- Résistance au vent : jusqu'à 160 km/h, personnalisable selon la réglementation locale
- Bardage : acier simple peau, EPS, PU, laine de roche ou laine de verre
- Durée de vie nominale : 50+ ans
- Commande minimum : 600 m²
- Capacité d'approvisionnement publiée : 8 000 tonnes/mois
- Fourchette de prix publiée : 40 à 100 USD/m², selon les spécifications
Interprétez correctement le chiffre de capacité. 8 000 tonnes/mois est une indication de la capacité de l'atelier, pas une promesse quant à votre date de livraison. Le délai dépend du tonnage, de la complexité des assemblages, du procédé de revêtement et de la charge actuelle de l'atelier. Faites confirmer le calendrier par écrit au moment de la commande.
La quantité minimale de commande de 600 m² existe parce que les coûts fixes des étapes 2, 3 et 9 ne diminuent pas proportionnellement. Les heures d'ingénierie, le détaillage et la documentation d'exportation coûtent à peu près la même chose pour un bâtiment de 400 m² que pour un bâtiment de 4 000 m².
Où se situent les certificats dans la séquence
La certification est plus facile à interpréter une fois replacée dans les étapes ci-dessus.
La Commission européenne indique que le marquage CE pour les produits de construction signale la conformité aux performances déclarées, évaluées selon une norme européenne harmonisée ou une évaluation technique européenne, les documents de la Commission faisant spécifiquement référence à l'EN 1090 pour les produits structurels. L'EN 1090 couvre l'exécution des structures en acier ainsi que le contrôle de production en usine qui l'accompagne, ce qui signifie qu'elle s'applique aux étapes 5 à 8. Pour une destination européenne, c'est ce certificat qui est vérifié au stade du permis.
L'ISO désigne l'ISO 9001 comme sa norme de système de management de la qualité, l'ISO 14001 comme sa norme de système de management environnemental, et l'ISO 45001 comme sa norme de système de management de la santé et de la sécurité au travail. Ces normes certifient la manière dont l'usine est gérée, et non la performance structurelle de votre bâtiment.
Pour les projets nord-américains, l'American Institute of Steel Construction (AISC) est l'organisme de référence pour la certification des fabricants, y compris les qualifications pour revêtements complexes pertinentes pour l'étape 7.
Par rapport à l'achat d'un bâtiment kit à modèle fixe via un circuit de vente au détail de bâtiments métalliques, ce parcours en dix étapes prend plus de temps pour aboutir à un prix ferme et exige davantage de votre implication aux étapes 1 et 3. Ce qu'il vous apporte en retour, c'est une structure dimensionnée selon vos charges réelles ainsi qu'une traçabilité documentaire à chaque étape. Les modèles de catalogue sont dimensionnés pour une plage de conditions, ce qui signifie généralement que vous payez pour une capacité que le bâtiment n'utilisera jamais, et ils ne permettent que rarement une grue de 30 t ou une portée libre de 60 m.
Deux étapes où les problèmes trouvent réellement leur origine
Étape 3, et non étape 10. Les problèmes d’adaptation sur site apparaissent lors du montage, c’est donc à ce moment-là qu’ils sont imputés. La plupart ont été créés lors de l’approbation des plans de détail, lorsqu’une cote que personne n’avait vérifiée a été transmise à l’atelier. Le coût d’une heure consacrée à la revue des plans n’est pas comparable à celui d’un élément à recouper qui arrive six semaines plus tard.
L’interface avec les fondations à l’étape 10. L’implantation des boulons d’ancrage est réalisée par un entrepreneur local à partir d’un plan produit à 8 000 km de là. Les tolérances de positionnement et d’altimétrie sont strictes, et les boulons coulés dans le béton ne peuvent plus être déplacés une fois celui-ci durci. Faites-en le relevé avant l’arrivée de la charpente métallique. Lorsque des erreurs sont constatées, des solutions correctives existent — plaques de base agrandies, ancrages forés, ajustements par calage au coulis — mais elles nécessitent toutes l’approbation d’un ingénieur et prennent toutes moins de temps lorsqu’elles sont découvertes avant la réservation de la grue.
FAQ
Q : Combien de temps faut-il au total entre la commande et le montage du bâtiment ?
R : Cela varie selon le tonnage, la complexité des assemblages et le procédé de revêtement, tandis que la durée du transport dépend de la destination. Aucun délai sérieux ne peut être indiqué sans ces données. Lors de la confirmation de la commande, demandez un calendrier étape par étape indiquant séparément les périodes d’approbation des plans de détail, de fabrication, d’expédition et de montage.
Q : Jusqu’à quelle étape puis-je encore modifier la conception sans frais ?
R : Librement jusqu'à l'étape 2, moyennant des frais de recalcul pendant l'étape 3, et au coût des matériaux une fois les plans transmis à l'atelier à l'étape 5. Toute modification après la découpe entraîne la mise au rebut des matériaux concernés.
Q : Qui est responsable des fondations ?
R : L'acheteur, par l'intermédiaire d'un entrepreneur local. Le fabricant fournit les plans d'implantation des boulons d'ancrage et les réactions d'appui ; les caractéristiques locales du sol déterminent la conception des fondations, raison pour laquelle celles-ci sont réalisées localement.
Q : Puis-je faire appel à un organisme tiers pour effectuer une inspection pendant la fabrication ?
R : Oui. SGS, Bureau Veritas et Intertek peuvent effectuer des contrôles par un tiers sur demande. Précisez les points d'inspection et les points d'arrêt dans le contrat, car une inspection que personne n'a planifiée n'aura pas lieu.
Q : Quels documents doivent accompagner l'expédition ?
R : La liste de colisage correspondant aux repères des pièces, les plans de montage, les certificats d'usine, les dossiers de soudage et de CND, les relevés d'épaisseur du revêtement et l'ensemble des documents d'exportation. Demandez que le dossier technique soit inclus comme livrable au contrat, et non accordé comme une faveur au moment de l'expédition.
Q : La galvanisation modifie-t-elle la conception ?
R : Cela peut être le cas. Les éléments doivent pouvoir entrer dans le bain de galvanisation, ce qui limite la longueur des composants et peut nécessiter un assemblage par éclisses dont un élément peint n'aurait pas besoin. Abordez le choix du revêtement à l'étape 2, avant que les plans de détail ne fixent les longueurs des éléments.
À propos de l’auteur
KXD Steel L’équipe technique et projets compte plus de 100 ingénieurs confirmés et professionnels techniques, ainsi que plus de 50 concepteurs, architectes, dessinateurs-projeteurs et consultants. L’équipe assure la conception, les études de détail, la fabrication et la livraison de structures métalliques préfabriquées destinées aux applications industrielles, commerciales, logistiques, agricoles et aux infrastructures, avec une expérience des projets et des marchés dans plus de 80 pays et régions. L’ingénierie en interne s’appuie sur Tekla, PKPM et 3D3S ; la fabrication comprend la découpe CNC, le soudage automatisé, le grenaillage, le traitement de surface, l’assemblage des composants et l’inspection des produits finis.

 27 août 2026