Equipo Técnico y de Proyectos de KXD Steel | Diseño, Detallado y Entrega de Proyectos | Publicado: 27 de agosto de 2026
Edificio de estructura de acero la construcción se desarrolla en diez etapas: definición de cargas, diseño estructural, aprobación de detallado, adquisición de materiales, corte CNC, soldadura, tratamiento de superficie, montaje de prueba, embalaje de exportación y montaje en sitio. Cada etapa produce un documento o una verificación física que debe aprobarse antes de que comience la siguiente.
Las descripciones de proceso y parámetros de producto que se presentan a continuación reflejan la capacidad de KXD y los datos de la página de producto vigentes a agosto de 2026. La secuencia y los puntos de inspección son personalizables según los requisitos del contrato y del país de destino.
La razón para recorrer esta secuencia en lugar de tratar la fabricación como una caja negra es práctica. Para un gerente de planta, cada una de estas etapas contiene un punto de decisión donde un cambio es económico, y un punto poco después donde ese mismo cambio se vuelve costoso. Saber cuál es cuál es la mayor parte de lo que separa un proyecto que se entrega a tiempo de uno que no lo hace.
Etapa 1: Elaborar el programa de cargas antes que nada
Un ingeniero estructural no puede comenzar hasta que se conozcan las cargas, y las cargas en un edificio industrial provienen de su proceso, no de un catálogo.
Qué reunir:
- Capacidad de grúa aérea, luz, número de grúas por crujía y clase de servicio
- Huellas de maquinaria y cualquier carga de equipo suspendida de la estructura del techo
- Entrepisos, su carga viva, y si son estructuralmente independientes
- Equipos montados en cubierta: HVAC, extracción de polvo, solar
- Restricciones específicas del proceso como zonas de trabajo en caliente, lavado o atmósfera corrosiva
- Valores de diseño locales para viento, nieve y sismo, obtenidos de la autoridad del país de destino
Resultado verificable: un único documento de programa de cargas, firmado por quien sea responsable de la disposición de producción. Si el gerente de producción no lo ha visto, no está terminado.
La falla más común en esta etapa es tratar el equipo futuro como fuera de alcance. Una grúa instalada en el año cuatro todavía modifica las columnas diseñadas en el año cero.
Etapa 2: Diseño estructural según el código correcto
El diseño comienza una vez que el programa de cargas y la geometría del sitio están fijados. Dos decisiones gobiernan el resultado.
Selección de código. Los estándares de diseño disponibles en la gama de productos de KXD incluyen GB, ASTM, AISI, JIS, BS, DIN y EN. El código rector es el que su autoridad local de construcción aceptará para el permiso. Establézcalo en el contrato, porque una estructura diseñada según un código no puede ser certificada retroactivamente contra otro sin recálculo.
Grado de material. Las secciones H soldadas Q235B y Q355B son ambas estándar. Q355B tiene mayor resistencia a la fluencia, lo que permite secciones más ligeras y menor peso de envío; Q235B cuesta menos por tonelada. En estructuras industriales con carga de grúa o de gran luz, la reducción de tonelaje usualmente favorece Q355B.
El trabajo de diseño en esta etapa se ejecuta a través de Tekla, PKPM y 3D3S, que producen el modelo de análisis que posteriormente genera datos de fabricación directamente.
Salida verificable: un informe de cálculo estructural que indique el código de diseño y los valores de viento, nieve y sismo utilizados. Lea los valores de entrada. Si no coinciden con los números que proporcionó su ingeniero local, deténgase y resuélvalo ahora.
Etapa 3: Detallado y la puerta de aprobación de planos
El detallado convierte el modelo de análisis en planos de taller: cada miembro, cada conexión, cada agujero de perno, cada soldadura.
Esta es la puerta más difícil de apreciar desde el lado del comprador, porque aprobar planos parece papeleo. No lo es. Una vez que los planos se liberan al taller, el acero se corta conforme a ellos. Los cambios después de este punto significan volver a cortar, y el acero recortado es desperdicio.
Qué verificar realmente en los planos de aprobación:
- Luz libre y altura de alero medidas internamente, coincidiendo con su distribución
- Posiciones de puertas y aberturas según su flujo de tráfico y disposición de muelles
- Elevación de la pista de grúa y holgura de altura del gancho con respecto al material almacenado o en proceso
- Posiciones de columnas según las huellas de maquinaria, particularmente en el perímetro
- Diseño de pernos de anclaje, que el contratista civil necesita antes de que se vierta la cimentación
Resultado verificable: una aprobación sellada o escrita del conjunto de planos de taller, con un número de revisión. Conserve el número de revisión. Cada disputa posterior hace referencia a él.
Etapa 4: Adquisición de materiales y certificación de laminador
El acero se ordena según los planos aprobados. Cada colada de acero llega con un certificado de prueba de laminador que indica la composición química y las propiedades mecánicas.
Resultado verificable: certificados de laminador que cubren los grados en su edificio, rastreables al material utilizado. Solicítelos en esta etapa en lugar de en la entrega. Un proveedor que puede producirlos con prontitud está ejecutando trazabilidad de materiales; uno que no puede está reconstruyendo la documentación posteriormente.
Etapa 5: Corte y perforación CNC
Los datos de fabricación fluyen desde el modelo de detalle al equipo CNC, que corta placa y perfil y perfora agujeros de pernos según las dimensiones del plano. Cortar a partir de datos generados por modelo en lugar de dimensiones transcritas manualmente elimina una categoría de error que solía dominar los problemas de ajuste en obra.
Resultado verificable: registros de inspección dimensional en componentes cortados, muestreados contra el plano. En un pedido grande, solicite la tasa de muestreo en lugar de una declaración general de que se realizó la inspección.
Etapa 6: Ensamblaje y soldadura
Las placas cortadas se convierten en secciones H soldadas y ensamblajes de conexión. La soldadura automatizada maneja las soldaduras largas y repetitivas de alma a ala; la soldadura manual cubre conexiones y geometría que la línea automatizada no puede alcanzar.
La soldadura es la etapa en la que se determina la calidad y en la que resulta más difícil comprobarla posteriormente. Hay dos elementos que permiten verificarla:
WPQR. Los registros de cualificación del procedimiento de soldadura documentan que un procedimiento específico, aplicado a una calidad de material y un rango de espesores concretos, ha sido cualificado mediante ensayos. KXD indica que los WPQR están disponibles previa solicitud. Solicite los registros correspondientes a los tipos de unión y espesores de su edificio, no una declaración general sobre la capacidad de soldadura.
Ensayos no destructivos. Ensayos ultrasónicos o radiográficos de las soldaduras de penetración completa, con la frecuencia especificada en el contrato. Previa solicitud, puede organizarse una inspección por parte de terceros a través de SGS, Bureau Veritas o Intertek. Tenga en cuenta que los informes de inspección específicos se generan para cada proyecto, por lo que cualquier informe que se le muestre debe hacer referencia a su pedido, no a uno anterior.
Resultado verificable: WPQR correspondientes a sus tipos de soldadura, junto con informes de END que hagan referencia a su proyecto.
Etapa 7: Granallado y tratamiento superficial
Los componentes soldados se someten a granallado para eliminar la cascarilla de laminación y el óxido antes del revestimiento. La adherencia del revestimiento depende casi por completo de lo que ocurre en esta etapa, por lo que el grado de preparación de la superficie debe figurar en el contrato junto con la especificación de la pintura.
En los edificios industriales se utilizan dos sistemas de revestimiento:
Sistemas de pintura. Imprimación, capa intermedia y capa de acabado, con el espesor total de película seca especificado en micras. Son adecuados para atmósferas industriales normales y pueden repararse en obra.
Galvanizado por inmersión en caliente. Revestimiento de zinc aplicado por inmersión. Ofrece una vida útil más larga en entornos corrosivos y requiere menos mantenimiento, aunque tiene un coste mayor. Conlleva una limitación física que conviene conocer desde el principio: los componentes deben caber en el baño de galvanizado, lo que limita la longitud de los elementos y, en ocasiones, obliga a realizar un empalme que no sería necesario en un elemento pintado.
En una instalación costera, un proceso con alta humedad o cualquier entorno con exposición a productos químicos, la elección del revestimiento tiene un mayor impacto en el coste a veinte años que el diseño de la estructura.
Resultado verificable: lecturas de espesor de película seca, o registros de peso de recubrimiento de galvanizado, comparados con los valores especificados.
Etapa 8: Montaje de prueba e inspección de producto terminado
Las secciones complejas se montan de prueba en el taller antes del envío. El propósito es detectar problemas de ajuste donde cuestan horas en lugar de detectarlos en obra donde cuestan semanas.
Resultado verificable: registros de inspección de producto terminado y, donde aplique el montaje de prueba, fotografías o un informe que confirme el ajuste. Para un primer pedido con un proveedor nuevo, una inspección previa al envío por parte de un tercero vale su costo.
Etapa 9: Marcado, embalaje y documentación de exportación
Cada componente se marca con una marca de pieza que corresponde a los planos de montaje. Este es el vínculo entre un contenedor lleno de acero y un edificio.
La secuencia de embalaje importa más de lo que parece. Los componentes deben cargarse de manera que lo que se monta primero se descargue primero, y los pernos, placas de conexión y piezas pequeñas deben empacarse en cajas etiquetadas que lleguen con los marcos a los que pertenecen, no en un contenedor posterior separado.
La geometría del contenedor es una restricción real sobre la longitud del miembro. Los contenedores estándar de 40 pies acomodan miembros de alrededor de 12 m; miembros más largos requieren flat rack u open top, lo que cambia el costo de flete y a veces el diseño del empalme. Si su detallado produce miembros de 15 m, la implicación del flete debe discutirse en la etapa de detallado, no al momento de la reserva.
Resultado verificable: una lista de empaque coincidente con las marcas de pieza, más el conjunto de documentos de exportación — factura comercial, lista de empaque, conocimiento de embarque, certificado de origen y cualquier documentación específica del destino.
Confirme el incoterm en la etapa de contrato. FOB, CIF y DAP producen cifras diferentes para el mismo edificio, y colocan las responsabilidades de flete, seguro y despacho aduanero en diferentes manos.
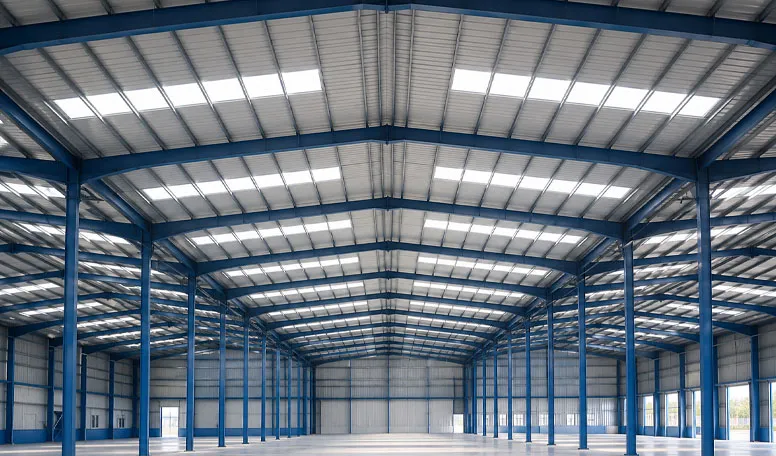
Etapa 10: Aceptación de las cimentaciones y montaje en obra
Las cimentaciones se diseñan teniendo en cuenta las condiciones locales del suelo y las construye un contratista local. La interfaz entre su trabajo y el acero importado es la disposición de los pernos de anclaje, y es precisamente en esa interfaz donde se concentran los retrasos en la obra.
La secuencia de montaje:
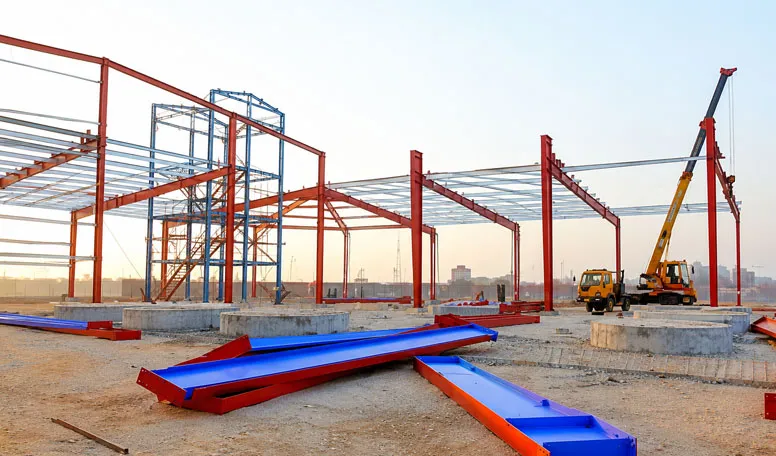
- Inspeccione los pernos de anclaje comparándolos con la disposición aprobada antes de que llegue cualquier elemento de acero a la obra. Los errores de tolerancia de posición que se detecten ahora se pueden corregir; si se detectan después de izar el primer pórtico, ya no.
- Monte el primer vano arriostrado y confirme que esté aplomado y a escuadra. Todos los pórticos posteriores toman este como referencia, por lo que un error aquí se propaga por todo el edificio.
- Instale los marcos restantes manteniendo los arriostramientos temporales hasta completar los arriostramientos permanentes. Retirar prematuramente los arriostramientos temporales es una causa frecuente de incidentes durante el montaje.
- Instale las correas y los arriostramientos permanentes; después, vuelva a comprobar la verticalidad antes de apretar definitivamente los pernos de alta resistencia.
- Instale primero el revestimiento de la cubierta y después el de las paredes. Una cubierta estanca permite comenzar los trabajos interiores mientras continúan los trabajos en las paredes.
- Instale los vanos y accesorios: puertas, persianas enrollables, tragaluces, ventilación, canalones y bajantes.
- Realice un recorrido de verificación de la lista de pendientes con el supervisor del montaje y registre cada elemento antes de la desmovilización.
Resultado verificable: un levantamiento como-construido que confirme las tolerancias de plomo y alineación, más una lista de pendientes firmada.
KXD proporciona soporte de instalación en lugar de una fuerza laboral local completa en la mayoría de los proyectos de exportación, por lo que el contratista de montaje suele ser local. Confirme por escrito quién supervisa, quién proporciona el equipo de elevación y quién es responsable de corregir los problemas de ajuste, antes de que se envíe el acero.
La especificación del Edificio de Estructura de Acero Personalizada que produce este proceso
Las etapas anteriores se aplican al producto de uso general antes de configurarse como un taller, almacén o edificio de planta:
- Marco principal: sección H soldada Q235B o Q355B
- Luz libre: hasta 100 m de un solo tramo
- Altura del edificio: 3–30 m
- Pendiente del techo: 1:10 a 1:5
- Resistencia al viento: hasta 160 km/h, personalizable según normativa local
- Revestimiento: acero de una sola capa, EPS, PU, lana de roca o lana de vidrio
- Vida útil de diseño: más de 50 años
- Pedido mínimo: 600 m²
- Capacidad de suministro publicada: 8.000 toneladas/mes
- Rango de precios publicado: USD 40–100/m², según las especificaciones
Interprete correctamente la cifra de capacidad. 8.000 toneladas/mes es una declaración sobre la capacidad de la planta, no una promesa sobre la fecha de entrega. El plazo de entrega depende del tonelaje, la complejidad de las conexiones, el proceso de recubrimiento y la carga de trabajo actual de la planta. Solicite el cronograma por escrito al realizar el pedido.
El MOQ de 600 m² existe porque los costos fijos de las Etapas 2, 3 y 9 no se reducen proporcionalmente. Las horas de ingeniería, el detallado y la documentación de exportación cuestan aproximadamente lo mismo para un edificio de 400 m² que para uno de 4.000 m².
Dónde encajan los certificados en la secuencia
La certificación es más fácil de interpretar una vez vinculada a las etapas anteriores.
La Comisión Europea establece que el marcado CE de los productos de construcción indica la conformidad con las prestaciones declaradas, evaluadas conforme a una norma europea armonizada o a una Evaluación Técnica Europea, y el material de la Comisión hace referencia específicamente a EN 1090 para los productos estructurales. EN 1090 abarca la ejecución de estructuras de acero y el control de producción en fábrica asociado, lo que significa que se aplica a las Etapas 5 a 8. Para un destino europeo, este es el certificado que se verifica en la fase de obtención del permiso.
ISO identifica ISO 9001 como su norma para sistemas de gestión de la calidad, ISO 14001 como su norma para sistemas de gestión ambiental e ISO 45001 como su norma para sistemas de gestión de la seguridad y salud en el trabajo. Estas certifican cómo se gestiona la fábrica, no el rendimiento estructural de su edificio.
Para los proyectos de Norteamérica, el American Institute of Steel Construction (AISC) es el organismo de referencia para la certificación de fabricantes, incluidas las homologaciones para recubrimientos complejos pertinentes para la Etapa 7.
En comparación con comprar un edificio de kit de modelo fijo a través de un canal minorista de edificios metálicos, esta ruta de diez etapas tarda más en llegar a un precio firme y requiere más aportaciones por su parte en las Etapas 1 y 3. Lo que ofrece a cambio es una estructura dimensionada según sus cargas reales y un rastro documental en cada etapa. Los modelos de catálogo están dimensionados para un rango de condiciones, lo que normalmente significa pagar por una capacidad que el edificio nunca utilizará, y rara vez pueden adaptarse en absoluto a una grúa de 30 t o a una luz libre de 60 m.
Dos etapas en las que realmente se originan los problemas
Etapa 3, no etapa 10. Los problemas de ajuste en obra se hacen visibles durante el montaje, por lo que es ahí donde se atribuyen las culpas. La mayoría se originaron durante la aprobación de los planos de detalle, cuando una dimensión que nadie comprobó pasó al taller. El coste de una hora dedicada a revisar los planos no es comparable con el coste de recibir seis semanas después un elemento que ha tenido que volver a cortarse.
La interfaz con la cimentación de la etapa 10. El replanteo de los pernos de anclaje lo realiza un contratista local a partir de un plano elaborado a 8.000 km de distancia. Las tolerancias de posición y elevación son estrictas, y los pernos embebidos no se pueden mover una vez que el hormigón ha fraguado. Compruebe su posición mediante un levantamiento topográfico antes de que llegue el acero. Si se detectan errores, existen opciones de corrección —placas base de mayor tamaño, anclajes perforados y ajustes con mortero de relleno—, pero todas requieren aprobación de ingeniería y llevan menos tiempo si se descubren antes de reservar la grúa.
Preguntas frecuentes
P: ¿Cuánto tiempo lleva todo el proceso, desde el pedido hasta que el edificio está montado?
R: Varía según el tonelaje, la complejidad de las conexiones y el proceso de revestimiento, y el tramo de transporte depende del destino. No se puede proporcionar una estimación responsable sin esos datos. Al confirmar el pedido, solicite un cronograma etapa por etapa que muestre por separado los plazos de aprobación de los planos de detalle, fabricación, transporte y montaje.
P: ¿Hasta qué etapa puedo cambiar el diseño sin coste alguno?
R: Gratis hasta la Etapa 2, con el coste del recálculo durante la Etapa 3 y con el coste de los materiales una vez que los planos se hayan enviado al taller en la Etapa 5. Los cambios posteriores al corte implican desperdicio de material.
P: ¿Quién es responsable de los cimientos?
R: El comprador, a través de un contratista local. El fabricante proporciona los planos de disposición de los pernos de anclaje y las reacciones; las condiciones locales del suelo determinan el diseño de los cimientos, por lo que estos se contratan localmente.
P: ¿Puedo solicitar una inspección de terceros durante la fabricación?
R: Sí. SGS, Bureau Veritas e Intertek están disponibles, previa solicitud, como opciones de ensayos realizados por terceros. Especifique en el contrato los puntos de inspección y los puntos de espera, porque una inspección que nadie haya programado no se llevará a cabo.
P: ¿Qué documentos deben llegar con el envío?
R: Lista de empaque coincidente con las marcas de piezas, planos de montaje, certificados de fábrica, registros de soldadura y END, registros de espesor de recubrimiento y el conjunto de documentos de exportación. Solicite el archivo técnico como un entregable en el contrato, no como un favor al momento del envío.
P: ¿El galvanizado cambia el diseño?
R: Puede hacerlo. Los elementos deben caber en la cuba de galvanizado, lo que establece un límite en la longitud de los componentes y puede requerir una unión que un elemento pintado no necesitaría. Plantee la decisión del recubrimiento en la Etapa 2, antes de que el detallado fije las longitudes de los elementos.
Acerca del autor
El acero KXD El Equipo Técnico y de Proyectos incluye más de 100 ingenieros senior y profesionales técnicos, junto con más de 50 diseñadores, arquitectos, detallistas y consultores. El equipo se encarga del diseño, detallado, fabricación y entrega de estructuras de acero prefabricadas para aplicaciones industriales, comerciales, logísticas, agrícolas y de infraestructura, con experiencia en proyectos y mercados en más de 80 países y regiones. La ingeniería interna utiliza Tekla, PKPM y 3D3S; la fabricación abarca corte CNC, soldadura automatizada, granallado, tratamiento de superficies, ensamblaje de componentes e inspección de productos terminados.

 27 de agosto de 2026