Equipe Técnica e de Projetos KXD Steel | Design, Detalhamento e Entrega de Projetos | Publicado: 27 de agosto de 2026
Construção de edifício em aço estrutural acontece em dez etapas: definição de cargas, projeto estrutural, aprovação de detalhamento, aquisição de materiais, corte CNC, soldagem, tratamento de superfície, montagem experimental, embalagem para exportação e montagem no local. Cada etapa produz um documento ou uma verificação física que deve ser aprovada antes do início da próxima.
As descrições de processos e parâmetros de produto abaixo refletem a capacidade da KXD e os dados da página de produto atualizados em agosto de 2026. A sequência e os pontos de inspeção são personalizáveis conforme os requisitos do contrato e do país de destino.
O motivo para percorrer esta sequência em vez de tratar a fabricação como uma caixa-preta é prático. Para um gerente de planta, cada uma dessas etapas contém um ponto de decisão onde uma mudança é barata, e um ponto logo depois onde a mesma mudança se torna cara. Saber qual é qual é a maior parte do que separa um projeto que é entregue no prazo de um que não é.
Etapa 1: Elabore o cronograma de cargas antes de qualquer outra coisa
Um engenheiro estrutural não pode começar até que as cargas sejam conhecidas, e as cargas em um edifício industrial vêm do seu processo, não de um catálogo.
O que reunir:
- Capacidade de ponte rolante, vão, número de pontes por vão e classe de trabalho
- Pegadas de máquinas e quaisquer cargas de equipamentos suspensas da estrutura do telhado
- Pisos mezaninos, sua carga viva e se são estruturalmente independentes
- Equipamentos montados no telhado: HVAC, extração de poeira, solar
- Restrições específicas do processo, como zonas de trabalho a quente, lavagem sob pressão ou atmosfera corrosiva
- Valores de projeto locais para vento, neve e sísmica, obtidos da autoridade do país de destino
Saída verificável: um único documento de cronograma de cargas, assinado por quem quer que seja responsável pelo layout de produção. Se o gerente de produção não o viu, não está finalizado.
A falha mais comum nesta etapa é tratar equipamentos futuros como fora do escopo. Uma ponte rolante instalada no ano quatro ainda altera as colunas projetadas no ano zero.
Etapa 2: Projeto estrutural conforme o código correto
O projeto começa uma vez que o cronograma de cargas e a geometria do local estejam fixados. Duas decisões governam o resultado.
Seleção de código. Normas de projeto disponíveis em toda a linha de produtos da KXD incluem GB, ASTM, AISI, JIS, BS, DIN e EN. O código vigente é aquele que sua autoridade de construção local aceitará para aprovação. Declare-o no contrato, pois uma estrutura projetada segundo um código não pode ser retroativamente certificada contra outro sem recálculo.
Grau do material. Perfis H soldados Q235B e Q355B são ambos padrão. Q355B possui maior limite de escoamento, o que permite seções mais leves e menor peso de transporte; Q235B custa menos por tonelada. Em estruturas industriais com carga de ponte rolante ou grandes vãos, a redução de tonelagem geralmente favorece Q355B.
O trabalho de projeto nesta fase é realizado através do Tekla, PKPM e 3D3S, que produzem o modelo de análise que posteriormente gera os dados de fabricação diretamente.
Saída verificável: um relatório de cálculo estrutural citando o código de projeto e os valores de vento, neve e sísmicos utilizados. Leia os valores de entrada. Se eles não corresponderem aos números fornecidos pelo seu engenheiro local, pare e resolva isso agora.
Etapa 3: Detalhamento e a porta de aprovação de desenhos
O detalhamento converte o modelo de análise em desenhos de fabricação: cada elemento, cada ligação, cada furo de parafuso, cada solda.
Esta é a porta mais difícil de apreciar do lado do comprador, porque aprovar desenhos parece burocracia. Não é. Uma vez que os desenhos são liberados para a oficina, o aço é cortado com base neles. Mudanças após este ponto significam recorte, e aço recortado é sucata.
O que realmente verificar nos desenhos de aprovação:
- Vão livre e altura da platibanda medidos internamente, correspondendo ao seu layout
- Posições de portas e aberturas em relação ao seu fluxo de tráfego e arranjo de docas
- Elevação da pista de rolamento da ponte rolante e folga de altura do gancho em relação ao material armazenado ou em processo
- Posições de colunas em relação às pegadas de máquinas, particularmente no perímetro
- Layout dos chumbadores, que o empreiteiro civil precisa antes de a fundação ser concretada
Resultado verificável: uma aprovação carimbada ou escrita do conjunto de desenhos de oficina, com um número de revisão. Guarde o número de revisão. Toda disputa posterior faz referência a ele.
Etapa 4: Aquisição de material e certificação da usina
O aço é encomendado com base nos desenhos aprovados. Cada corrida de aço chega com um certificado de teste da usina declarando a composição química e as propriedades mecânicas.
Resultado verificável: certificados da usina cobrindo os graus no seu edifício, rastreáveis até o material utilizado. Solicite-os nesta etapa, em vez de na entrega. Um fornecedor que consegue produzi-los prontamente está gerenciando a rastreabilidade do material; um que não consegue está reconstruindo a documentação posteriormente.
Etapa 5: Corte e furação CNC
Os dados de fabricação fluem do modelo de detalhamento para o equipamento CNC, que corta chapas e perfis e fura os furos dos parafusos conforme as dimensões do desenho. Cortar a partir de dados gerados pelo modelo, em vez de dimensões transcritas manualmente, elimina uma categoria de erro que costumava dominar os problemas de ajuste no canteiro.
Resultado verificável: registos de inspeção dimensional dos componentes cortados, comparados por amostragem com o desenho. Numa encomenda de grande dimensão, peça a taxa de amostragem em vez de uma simples declaração genérica de que a inspeção foi realizada.
Etapa 6: Montagem e soldadura
As chapas cortadas transformam-se em perfis H soldados e conjuntos de ligação. A soldadura automatizada trata das soldaduras longas e repetitivas entre alma e banzo; a soldadura manual cobre as ligações e geometrias que a linha automatizada não consegue alcançar.
A soldagem é a etapa onde a qualidade é decidida e onde é mais difícil de ver depois. Duas coisas a tornam verificável:
WPQR. Os Registros de Qualificação de Procedimento de Soldagem documentam que um procedimento específico, em um grau de material e faixa de espessura específicos, foi qualificado por teste. A KXD lista WPQR como disponível mediante solicitação. Solicite os registros que cobrem os tipos de junta e espessuras em sua construção, não uma declaração geral de capacidade de soldagem.
Ensaios não destrutivos. Testes ultrassônicos ou radiográficos em soldas de penetração total, a uma taxa especificada no contrato. Inspeção de terceiros através da SGS, Bureau Veritas ou Intertek pode ser providenciada mediante solicitação. Observe que relatórios de inspeção específicos são gerados por projeto, portanto qualquer relatório mostrado a você deve referenciar seu pedido, não um anterior.
Saída verificável: WPQR cobrindo seus tipos de solda, mais relatórios de END referenciando seu projeto.
Etapa 7: Jateamento e tratamento de superfície
Componentes soldados passam pelo jateamento para remover carepa de laminação e ferrugem antes do revestimento. A aderência do revestimento depende quase inteiramente do que acontece aqui, razão pela qual o grau de preparação de superfície deve constar no contrato junto com a especificação de pintura.
Duas rotas de revestimento são usadas em edifícios industriais:
Sistemas de pintura. Primer mais intermediária e acabamento, com espessura total de película seca especificada em mícrons. Adequado para atmosferas industriais normais e reparável em campo.
Galvanização a quente por imersão. Revestimento de zinco aplicado por imersão. Maior vida útil em ambientes corrosivos e menor manutenção, a um custo mais alto. Carrega uma restrição física que vale a pena conhecer cedo: os componentes devem caber no banho de galvanização, o que limita o comprimento do elemento e às vezes força uma emenda que um elemento pintado não precisaria.
Para um local costeiro, um processo de alta umidade ou qualquer coisa envolvendo exposição química, a decisão de revestimento tem um efeito maior no custo de vinte anos do que o projeto da estrutura.
Resultado verificável: leituras de espessura de película seca, ou registos do peso do revestimento de galvanização, em comparação com os valores especificados.
Etapa 8: Montagem experimental e inspeção do produto acabado
As secções complexas são montadas experimentalmente na fábrica antes do envio. O objetivo é detetar problemas de ajuste onde custam horas, em vez de os descobrir no local, onde custam semanas.
Resultado verificável: registos de inspeção do produto acabado e, quando aplicável, fotografias ou um relatório que confirme o ajuste da montagem experimental. Para uma primeira encomenda com um novo fornecedor, uma inspeção pré-envio realizada por terceiros compensa o custo.
Etapa 9: Marcação, embalagem e documentação de exportação
Cada componente é marcado com uma marca de peça correspondente aos desenhos de montagem. É esta a ligação entre um contentor cheio de aço e um edifício.
A sequência de embalagem importa mais do que parece. Os componentes devem ser carregados de forma a que o que é montado primeiro seja descarregado primeiro, e os parafusos, chapas de ligação e peças pequenas devem ser embalados em caixas etiquetadas que cheguem junto com as estruturas a que pertencem, e não num contentor separado posterior.
A geometria do contentor é uma restrição real ao comprimento dos elementos. Os contentores padrão de 40 pés acomodam elementos com cerca de 12 m; elementos mais longos exigem flat rack ou open top, o que altera o custo do transporte e, por vezes, o desenho da junta. Se o seu detalhamento produzir elementos de 15 m, a implicação no transporte deve ser discutida na fase de detalhamento, não na fase de reserva.
Resultado verificável: uma lista de embalagem correspondente às marcas de peça, mais o conjunto de documentos de exportação — fatura comercial, lista de embalagem, conhecimento de embarque, certificado de origem e qualquer documentação específica do destino.
Confirme o incoterm na fase de contrato. FOB, CIF e DAP produzem valores diferentes para o mesmo edifício, e colocam as responsabilidades de frete, seguro e desalfandegamento em mãos diferentes.
Etapa 10: Aceitação das fundações e montagem no local
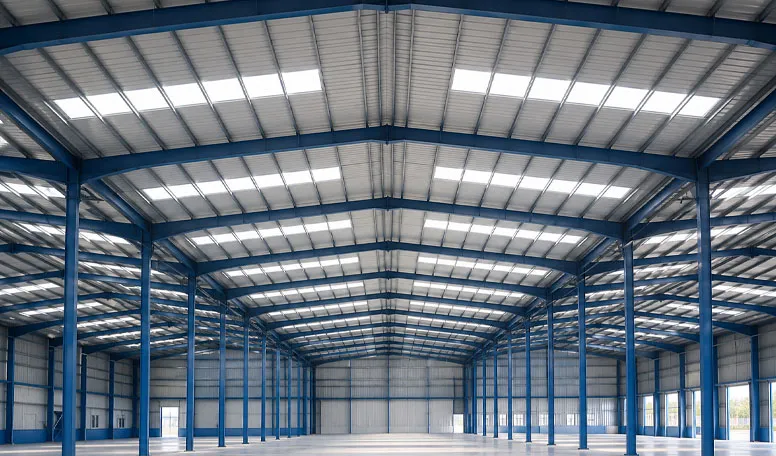
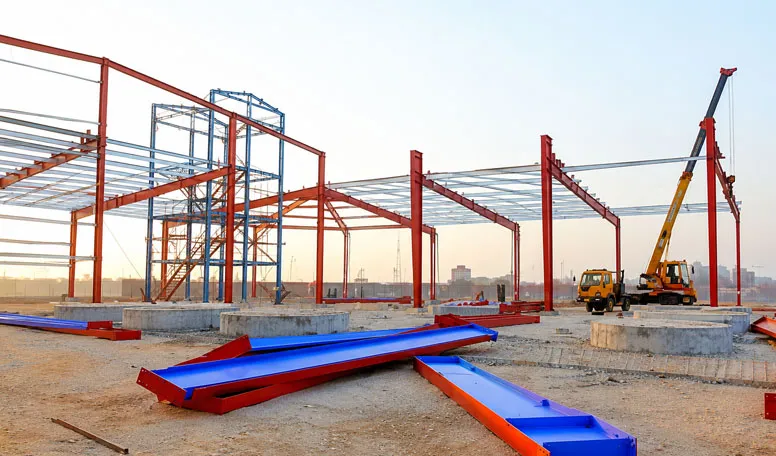
As fundações são projetadas de acordo com as condições locais do solo e executadas por um empreiteiro local. A interface entre o trabalho desse empreiteiro e o aço importado é o layout dos chumbadores, e é nessa interface que se concentram os atrasos no local.
A sequência de montagem:
- Verifique os chumbadores em relação ao layout aprovado antes que qualquer aço chegue ao local. Erros de tolerância de posicionamento encontrados agora podem ser corrigidos; se forem encontrados depois que o primeiro pórtico for içado, não poderão.
- Monte o primeiro vão contraventado e confirme que ele está aprumado e esquadrejado. Todos os pórticos subsequentes tomam este como referência, portanto um erro aqui se propaga por todo o edifício.
- Instale as estruturas restantes mantendo o contraventamento temporário até que o contraventamento permanente esteja concluído. A remoção prematura do contraventamento temporário é uma causa comum de incidentes durante a montagem.
- Instale as terças e o contraventamento permanente e, em seguida, verifique novamente o prumo antes de apertar definitivamente os parafusos de alta resistência.
- Instale primeiro o revestimento da cobertura e depois o das paredes. Uma cobertura estanque permite iniciar os trabalhos internos enquanto as paredes continuam sendo instaladas.
- Instale as aberturas e os acessórios: portas, portas de enrolar, claraboias, sistemas de ventilação, calhas e tubos de queda.
- Faça uma inspeção da lista de pendências com o supervisor da montagem, registrando cada item antes da desmobilização.
Saída verificável: um levantamento conforme construído confirmando as tolerâncias de prumo e alinhamento, mais uma lista de pendências assinada.
A KXD fornece suporte de instalação em vez de uma força de trabalho local completa na maioria dos projetos de exportação, portanto o empreiteiro de montagem é normalmente local. Confirme por escrito quem supervisiona, quem fornece o equipamento de elevação e quem é responsável por corrigir problemas de ajuste, antes que o aço seja enviado.
A especificação do Edifício de Estrutura de Aço Personalizado que este processo produz
As etapas acima se aplicam ao produto de uso geral antes de ser configurado como uma oficina, armazém ou edifício industrial:
- Estrutura principal: seção H soldada Q235B ou Q355B
- Vão livre: até 100 m de vão único
- Altura do edifício: 3–30 m
- Inclinação do telhado: 1:10 a 1:5
- Resistência ao vento: até 160 km/h, personalizável conforme código local
- Revestimento: aço de camada única, EPS, PU, lã de rocha ou lã de vidro
- Vida útil do projeto: mais de 50 anos
- Pedido mínimo: 600 m²
- Capacidade de fornecimento publicada: 8.000 toneladas/mês
- Faixa de preço publicada: USD 40–100/m², dependendo das especificações
Leia corretamente o valor da capacidade. 8.000 toneladas/mês é uma declaração sobre a capacidade da fábrica, não uma promessa sobre a data de entrega do seu projeto. O prazo de produção depende da tonelagem, da complexidade das ligações, da rota de revestimento e da carga atual da fábrica. Solicite o cronograma por escrito na etapa do pedido.
O MOQ de 600 m² existe porque os custos fixos das Etapas 2, 3 e 9 não diminuem proporcionalmente. As horas de engenharia, o detalhamento e a documentação de exportação custam aproximadamente o mesmo para uma construção de 400 m² e para uma de 4.000 m².
Onde os certificados se encaixam na sequência
A certificação é mais fácil de interpretar quando mapeada para as etapas acima.
A Comissão Europeia declara que a marcação CE para produtos de construção indica a conformidade com o desempenho declarado, avaliado segundo uma norma europeia harmonizada ou uma Avaliação Técnica Europeia, sendo que o material da Comissão faz referência específica à EN 1090 para produtos estruturais. A EN 1090 abrange a execução de estruturas de aço e o controlo da produção em fábrica associado, o que significa que se aplica às Etapas 5 a 8. Para um destino europeu, este é o certificado verificado na fase de licenciamento.
A ISO identifica a ISO 9001 como a sua norma para sistemas de gestão da qualidade, a ISO 14001 como a sua norma para sistemas de gestão ambiental e a ISO 45001 como a sua norma para sistemas de gestão da saúde e segurança ocupacional. Estas normas certificam a forma como a fábrica é gerida, não o desempenho estrutural do seu edifício.
Para projetos na América do Norte, o American Institute of Steel Construction (AISC) é a entidade de referência para a certificação de fabricantes, incluindo certificações adicionais para revestimentos complexos relevantes para a Etapa 7.
Em comparação com a compra de um edifício pré-fabricado de modelo fixo através de um canal de venda a retalho de estruturas metálicas, este percurso de dez etapas demora mais tempo a chegar a um preço definitivo e exige mais contributos da sua parte nas Etapas 1 e 3. Em contrapartida, obtém uma estrutura dimensionada com base nas cargas reais e um registo documental em cada etapa. Os modelos de catálogo são dimensionados para uma variedade de condições, o que normalmente significa pagar por uma capacidade que o edifício nunca utilizará, e raramente acomodam uma grua de 30 t ou um vão livre de 60 m.
Duas etapas onde os problemas realmente têm origem
Etapa 3, não a Etapa 10. Os problemas de ajuste no local ficam visíveis durante a montagem, por isso é aí que levam a culpa. A maioria foi criada na aprovação dos detalhamentos, quando uma dimensão que ninguém verificou foi enviada para a fábrica. O custo de uma hora gasta na revisão dos desenhos não se compara ao custo de um elemento que precise ser recortado e que chega seis semanas depois.
A interface da fundação na Etapa 10. A marcação e o posicionamento dos chumbadores são feitos por um empreiteiro local com base em um desenho produzido a 8.000 km de distância. As tolerâncias de posição e elevação são rigorosas, e os chumbadores incorporados não podem ser movidos depois que o concreto cura. Faça um levantamento topográfico antes da chegada da estrutura de aço. Quando são encontrados erros, existem opções de correção — chapas de base ampliadas, chumbadores perfurados, ajustes no grauteamento —, mas todas exigem aprovação de engenharia e todas levam menos tempo quando descobertas antes do agendamento do guindaste.
Perguntas frequentes
P: Quanto tempo leva todo o processo, desde o pedido até a montagem do edifício?
R: Isso varia de acordo com a tonelagem, a complexidade das ligações e o processo de revestimento, e a etapa de transporte depende do destino. Não é possível fornecer um prazo responsável sem esses dados. Peça um cronograma detalhado por etapa na confirmação do pedido, mostrando separadamente os períodos de aprovação dos detalhamentos, fabricação, transporte e montagem.
P: Em que etapa ainda posso alterar o projeto sem custos?
R: Livremente até a Etapa 2, mediante o custo de recalculação durante a Etapa 3 e pelo custo dos materiais depois que os desenhos forem liberados para a fábrica na Etapa 5. Alterações após o corte significam sucata.
P: Quem é responsável pela fundação?
R: O comprador, por meio de um empreiteiro local. O fabricante fornece os layouts dos chumbadores e as reações; as condições locais do solo determinam o projeto da fundação, razão pela qual ela é contratada localmente.
P: Posso solicitar uma inspeção independente durante a fabricação?
R: Sim. SGS, Bureau Veritas e Intertek estão disponíveis, mediante solicitação, como opções de ensaios por terceiros. Especifique no contrato os pontos de inspeção e os pontos de espera, pois uma inspeção que ninguém agendou não acontecerá.
P: Que documentos devem acompanhar a remessa?
R: Lista de embalagem compatível com as marcas das peças, desenhos de montagem, certificados da usina, registros de soldagem e END, registros de espessura do revestimento e o conjunto de documentos de exportação. Solicite o arquivo técnico como um item a ser entregue conforme o contrato, e não como um favor no momento do embarque.
P: A galvanização altera o projeto?
R: Pode alterar. Os elementos devem caber no banho de galvanização, o que limita o comprimento dos componentes e pode exigir uma emenda que um elemento pintado não exigiria. Discuta a decisão sobre o revestimento na Etapa 2, antes que o detalhamento defina os comprimentos dos elementos.
Sobre o autor
A KXD Steel A equipe técnica e de projetos da KXD Steel inclui mais de 100 engenheiros seniores e profissionais técnicos, além de mais de 50 designers, arquitetos, detalhistas e consultores. A equipe cuida do projeto, detalhamento, fabricação e entrega de estruturas de aço pré-fabricadas para aplicações industriais, comerciais, logísticas, agrícolas e de infraestrutura, com experiência em projetos e mercados de mais de 80 países e regiões. A engenharia interna utiliza Tekla, PKPM e 3D3S; a fabricação abrange corte CNC, soldagem automatizada, jateamento abrasivo, tratamento de superfícies, montagem de componentes e inspeção do produto acabado.

 27 de agosto de 2026