Техническая и проектная команда KXD Steel | Проектирование, деталировка и реализация проектов | Опубликовано: 27 августа 2026 г.
Строительство зданий из конструкционной стали выполняется в десять этапов: определение нагрузок, конструктивное проектирование, согласование деталировки, закупка материалов, резка на ЧПУ, сварка, обработка поверхности, пробная сборка, экспортная упаковка и монтаж на площадке. На каждом этапе создается документ или выполняется физическая проверка, которые должны быть завершены до начала следующего этапа.
Описания процессов и параметры продукции, приведенные ниже, отражают производственные возможности KXD и данные на странице продукции, актуальные на август 2026 г. Последовательность и точки контроля могут быть адаптированы к требованиям контракта и страны назначения.
Причина для детального рассмотрения этой последовательности, а не восприятия производства как черного ящика, носит практический характер. Для руководителя производства каждый из этих этапов содержит точку принятия решения, где изменение обходится дешево, и точку вскоре после этого, где то же самое изменение становится дорогостоящим. Понимание того, что есть что, — это большая часть того, что отличает проект, реализуемый по графику, от проекта, который не укладывается в сроки.
Этап 1: Составьте график нагрузок прежде всего остального
Инженер-конструктор не может приступить к работе, пока не известны нагрузки, а нагрузки на промышленное здание определяются вашим технологическим процессом, а не каталогом.
Что необходимо собрать:
- Грузоподъемность мостового крана, пролет, количество кранов на пролет и класс режима работы
- Габариты оборудования и любые нагрузки от оборудования, подвешенного к конструкции крыши
- Антресольные этажи, их полезная нагрузка и их конструктивная независимость
- Оборудование на крыше: ОВКВ, пылеудаление, солнечные панели
- Специфические технологические ограничения, такие как зоны огневых работ, зоны влажной уборки или коррозионная атмосфера
- Местные расчётные значения для ветровой, снеговой и сейсмической нагрузки, полученные от органа власти страны назначения
Проверяемый результат: единый документ графика нагрузок, утверждённый лицом, ответственным за производственную планировку. Если начальник производства его не видел, он не завершён.
Самая распространённая ошибка на этом этапе — считать будущее оборудование вне области применения. Кран, установленный на четвёртый год, всё равно влияет на колонны, спроектированные в нулевой год.
Этап 2: Конструктивное проектирование по правильному нормативу
Проектирование начинается, когда график нагрузок и геометрия участка зафиксированы. Результат определяется двумя решениями.
Выбор норматива. Стандарты проектирования, доступные в линейке продукции KXD, включают GB, ASTM, AISI, JIS, BS, DIN и EN. Действующий норматив — тот, который ваш местный орган строительного надзора примет для получения разрешения. Укажите его в договоре, потому что каркас, спроектированный по одному нормативу, не может быть задним числом сертифицирован по другому без пересчёта.
Марка материала. Сварные H-профили Q235B и Q355B являются стандартными. Q355B обладает более высоким пределом текучести, что позволяет использовать более лёгкие профили и снизить массу при транспортировке; Q235B стоит дешевле за тонну. На промышленных каркасах с крановой нагрузкой или большими пролётами снижение тоннажа обычно говорит в пользу Q355B.
Проектные работы на этом этапе ведутся в Tekla, PKPM и 3D3S, которые создают расчётную модель, на основе которой позже формируются данные для изготовления напрямую.
Проверяемый результат: отчёт о расчёте конструкций с указанием норм проектирования и используемых значений ветровой, снеговой и сейсмической нагрузки. Проверьте входные данные. Если они не совпадают с цифрами, которые предоставил ваш местный инженер, остановитесь и разберитесь с этим немедленно.
Этап 3: Детализация и этап согласования чертежей
Детализация преобразует расчётную модель в рабочие чертежи: каждый элемент, каждое соединение, каждое отверстие под болт, каждый сварной шов.
Это самый сложный для понимания этап со стороны заказчика, потому что согласование чертежей воспринимается как формальность. Это не так. После того как чертежи передаются в цех, сталь режется строго по ним. Изменения после этого момента означают повторную резку, а повторно резанная сталь — это лом.
Что именно нужно проверять на чертежах, подаваемых на согласование:
- Внутренний пролёт и высоту до карниза, измеренные по внутреннему контуру, соответствие вашей планировке
- Положение дверей и проёмов относительно транспортных потоков и расположения погрузочных площадок
- Отметку подкранового пути и высоту подъёма крюка с учётом зазора до хранимых или обрабатываемых материалов
- Положение колонн относительно габаритов оборудования, особенно у периметра
- Схема анкерных болтов, которая нужна подрядчику по гражданским работам до заливки фундамента
Проверяемый результат: утвержденный штампом или письменно комплект рабочих чертежей с номером ревизии. Сохраняйте номер ревизии. Каждый последующий спор ссылается на него.
Этап 4: Закупка материалов и заводская сертификация
Сталь заказывается по утвержденным чертежам. Каждая плавка стали поступает с заводским сертификатом испытаний, указывающим химический состав и механические свойства.
Проверяемый результат: заводские сертификаты, покрывающие марки стали в вашем здании, с прослеживаемостью до использованного материала. Запрашивайте их на этом этапе, а не при поставке. Поставщик, который может предоставить их оперативно, ведет прослеживаемость материалов; тот, кто не может — восстанавливает документацию позже.
Этап 5: Резка и сверление на станках с ЧПУ
Данные для изготовления передаются из детализированной модели на оборудование с ЧПУ, которое режет листы и профили и сверлит отверстия под болты по размерам чертежа. Резка по данным, сгенерированным из модели, а не по размерам, переписанным вручную, исключает категорию ошибок, которая раньше доминировала в проблемах подгонки на объекте.
Проверяемый результат: протоколы контроля размеров нарезанных компонентов, выборочно сверенные с чертежом. При крупном заказе запросите частоту выборки, а не общее заявление о том, что контроль проводился.
Этап 6: Сборка и сварка
Из нарезанных листов получаются сварные двутавры и сборочные узлы соединений. Автоматизированная сварка выполняет длинные, повторяющиеся швы стенки с полками; ручная сварка покрывает соединения и геометрию, которую автоматическая линия не может достать.
Сварка — это этап, на котором определяется качество и где труднее всего проверить результат впоследствии. Два фактора делают его проверяемым:
WPQR. Протоколы квалификации процедур сварки документируют, что конкретная процедура для конкретной марки материала и диапазона толщин была квалифицирована посредством испытаний. KXD указывает WPQR как доступные по запросу. Запрашивайте протоколы, охватывающие типы соединений и толщины в вашем здании, а не общее заявление о сварочных возможностях.
Неразрушающий контроль. Ультразвуковой или радиографический контроль сварных швов с полным проплавлением с частотой, указанной в договоре. Независимая инспекция через SGS, Bureau Veritas или Intertek может быть организована по запросу. Обратите внимание, что конкретные отчёты об инспекции создаются для каждого проекта, поэтому любой показанный вам отчёт должен ссылаться на ваш заказ, а не на предыдущий.
Проверяемые результаты: WPQR, охватывающие ваши типы сварных швов, плюс отчёты НК со ссылкой на ваш проект.
Этап 7: Дробеструйная обработка и подготовка поверхности
Сварные компоненты проходят дробеструйную обработку для удаления окалины и ржавчины перед нанесением покрытия. Адгезия покрытия почти полностью зависит от того, что происходит здесь, поэтому степень подготовки поверхности должна быть указана в договоре наряду со спецификацией покрытия.
Для промышленных зданий используются два способа нанесения покрытий:
Лакокрасочные системы. Грунтовка плюс промежуточный и финишный слои с общей толщиной сухой плёнки, указанной в микронах. Подходит для обычных промышленных атмосфер и ремонтопригодна в полевых условиях.
Горячее цинкование. Цинковое покрытие, наносимое погружением. Более длительный срок службы в агрессивных средах и меньшие затраты на обслуживание при более высокой стоимости. Оно имеет физическое ограничение, о котором стоит знать заранее: компоненты должны помещаться в ванну для цинкования, что ограничивает длину элементов и иногда требует стыка, который окрашенному элементу не понадобился бы.
Для прибрежной площадки, процесса с высокой влажностью или при любом химическом воздействии решение о покрытии оказывает большее влияние на двадцатилетнюю стоимость, чем конструкция каркаса.
Проверяемый результат: замеры толщины сухой пленки покрытия или данные о весе цинкового покрытия в сравнении с заданными значениями.
Этап 8: контрольная сборка и приёмка готовой продукции
Сложные секции собираются в цеху в порядке контрольной сборки перед отправкой. Цель — выявить проблемы с подгонкой там, где на их устранение уйдут часы, а не на площадке, где на это уйдут недели.
Проверяемый результат: протоколы приёмки готовой продукции, а там, где применяется контрольная сборка, фотографии или отчёт, подтверждающий подгонку. Для первого заказа у нового поставщика инспекция перед отправкой, проведённая третьей стороной, оправдывает свою стоимость.
Этап 9: маркировка, упаковка и оформление экспортной документации
Каждый компонент маркируется меткой детали, соответствующей монтажным чертежам. Это связующее звено между контейнером, полным стали, и зданием.
Порядок упаковки важнее, чем может показаться. Компоненты должны грузиться так, чтобы то, что монтируется первым, разгружалось первым, а болты, соединительные пластины и мелкие детали должны упаковываться в помеченные ящики, которые прибывают вместе с относящимися к ним каркасами, а не в отдельном контейнере позже.
Габариты контейнера — это реальное ограничение на длину элементов. Стандартные 40-футовые контейнеры вмещают элементы длиной около 12 м; для более длинных элементов требуется платформа (flat rack) или контейнер с открытым верхом (open top), что меняет стоимость перевозки, а иногда и конструкцию стыков. Если ваша деталировка предполагает элементы длиной 15 м, последствия для фрахта нужно обсуждать на этапе деталировки, а не на этапе бронирования.
Проверяемый результат: упаковочный лист, сопоставленный с марками деталей, плюс комплект экспортной документации — коммерческий инвойс, упаковочный лист, коносамент, сертификат происхождения и любая документация, специфичная для страны назначения.
Согласуйте условия Incoterms на этапе заключения контракта. FOB, CIF и DAP дают разные цифры для одного и того же здания и по-разному распределяют ответственность за фрахт, страхование и таможенную очистку.
Этап 10: Приемка фундамента и монтаж на площадке
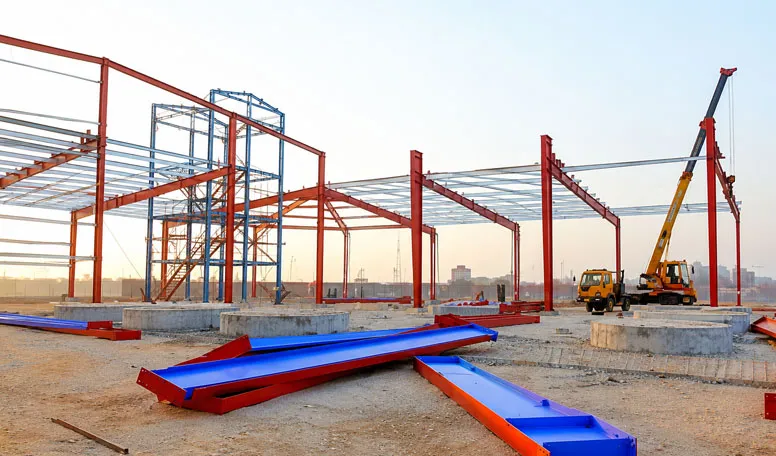
Фундаменты проектируются с учетом местных грунтовых условий и возводятся местным подрядчиком. Интерфейсом между их работой и импортируемыми стальными конструкциями является разметка анкерных болтов, и именно на этом интерфейсе концентрируются задержки на площадке.
Последовательность монтажа:
- Выполните геодезическую съемку анкерных болтов по утвержденной разметке до прибытия стальных конструкций на площадку. Ошибки в допусках положения, обнаруженные сейчас, можно исправить; обнаруженные после подъема первой рамы — нельзя.
- Смонтируйте первый раскрепленный пролет и убедитесь, что он вертикален и прямоугольный. Каждая последующая рама привязывается к этой, поэтому ошибка здесь распространяется по всему зданию.
- Установите остальные рамы с поддержанием временных связей до завершения монтажа постоянных связей. Преждевременно снятые временные связи являются распространенной причиной инцидентов при монтаже.
- Установите прогоны и постоянные связи, затем повторно проверьте вертикальность перед окончательной затяжкой высокопрочных болтов.
- Сначала установите покрытие крыши, затем стены. Водонепроницаемая крыша позволяет начать внутренние работы, пока продолжается монтаж стен.
- Установите проёмы и комплектующие: двери, рулонные ставни, световые люки, вентиляцию, желоба и водосточные трубы.
- Проведите обход с составлением перечня замечаний вместе с руководителем монтажа, фиксируя каждый пункт перед демобилизацией.
Проверяемый результат: исполнительная съёмка, подтверждающая допуски по вертикальности и соосности, плюс подписанный список замечаний (punch list).
В большинстве экспортных проектов KXD предоставляет поддержку при монтаже, а не полноценную местную рабочую силу, поэтому монтажный подрядчик, как правило, местный. Уточните в письменном виде, до отправки стали, кто осуществляет надзор, кто предоставляет подъёмное оборудование и кто отвечает за устранение проблем с подгонкой.
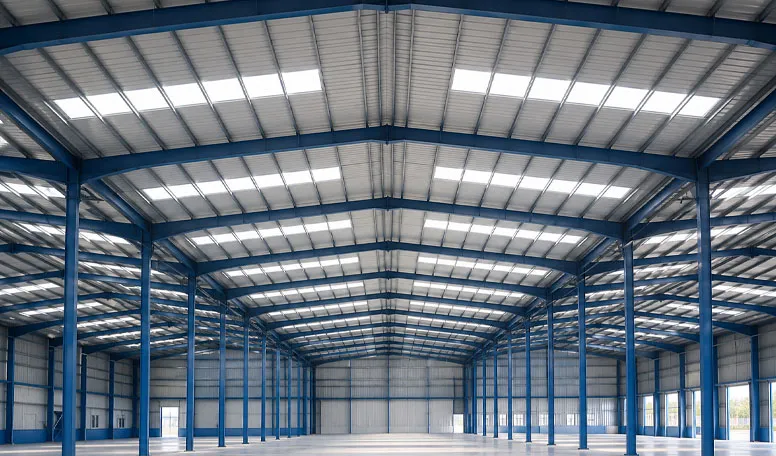
Спецификация индивидуальной стальной конструкции (Custom Steel Structure Building), получаемая в результате этого процесса
Указанные выше этапы применяются к продукту общего назначения до того, как он настраивается как цех, склад или производственное здание:
- Основной каркас: сварной H-профиль из стали Q235B или Q355B
- Пролёт: однопролётные конструкции до 100 м
- Высота здания: 3–30 м
- Уклон крыши: от 1:10 до 1:5
- Ветроустойчивость: до 160 км/ч, с возможностью адаптации под местные нормы
- Облицовка: одностеная стальная панель, EPS, PU, минеральная или стекловата
- Расчетный срок службы: более 50 лет
- Минимальный объем заказа: 600 м²
- Заявленная производственая мощность: 8000 тонн/месяц
- Опубликованный диапазон цен: 40–100 долл. США/м², в зависимости от спецификаций
Правильно интерпретируйте показатель производительности. 8000 тонн/месяц — это заявленная мощность цеха, а не обещание по срокам поставки именно вашего заказа. Срок изготовления зависит от тоннажа, сложности узлов соединений, маршрута нанесения покрытия и текущей загрузки цеха. Требуйте письменного графика на этапе оформления заказа.
Минимальный объём заказа в 600 м² существует потому, что постоянные затраты на этапах 2, 3 и 9 не снижаются пропорционально объёму. Затраты на инженерные часы, деталировку и экспортную документацию для здания площадью 400 м² примерно те же, что и для здания площадью 4000 м².
Место сертификатов в общей последовательности
Сертификацию проще интерпретировать, если наложить её на описанные выше этапы.
Европейская комиссия отмечает, что маркировка CE для строительной продукции указывает на соответствие заявленным характеристикам, оценённым по согласованному европейскому стандарту или европейской технической оценке, при этом материалы Комиссии отдельно ссылаются на EN 1090 для конструкционных изделий. EN 1090 охватывает изготовление стальных конструкций и производственный контроль на заводе, что означает, что он применяется к этапам с 5 по 8. Для европейского места назначения это тот сертификат, который проверяется на этапе получения разрешения.
ISO определяет ISO 9001 как свой стандарт системы менеджмента качества, ISO 14001 как стандарт системы экологического менеджмента и ISO 45001 как стандарт системы менеджмента охраны труда и промышленной безопасности. Они подтверждают то, как управляется завод, а не конструктивные характеристики вашего здания.
Для проектов в Северной Америке American Institute of Steel Construction (AISC) является профильным органом для сертификации изготовителей, включая допуски на сложные покрытия, относящиеся к этапу 7.
По сравнению с покупкой готового типового здания через розничный канал металлоконструкций, этот десятиэтапный путь занимает больше времени до получения твёрдой цены и требует от вас большего участия на этапах 1 и 3. Взамен вы получаете каркас, рассчитанный под ваши фактические нагрузки, и документальный след на каждом этапе. Каталожные модели рассчитаны на широкий диапазон условий, что обычно означает переплату за запас прочности, который здание никогда не использует, и они редко способны вместить кран на 30 т или пролёт в 60 м вообще.
Два этапа, на которых реально возникают проблемы
Этап 3, а не этап 10. Проблемы с подгонкой на площадке видны во время монтажа, поэтому там их и находят виновными. Но большинство из них были заложены на этапе согласования рабочих чертежей, когда непроверенный размер ушёл в цех. Час, потраченный на проверку чертежа, обходится совсем не так, как повторно вырезанный элемент, прибывший шесть недель позже.
Стыковка с фундаментом на этапе 10. Разметку анкерных болтов выполняет местный подрядчик по чертежу, подготовленному в 8000 км отсюда. Допуски по положению и высоте жёсткие, а забетонированные болты нельзя сдвинуть после набора прочности бетона. Проверяйте их геодезически до прибытия металлоконструкций. Если ошибки обнаружены, варианты исправления есть — увеличенные опорные плиты, буровые анкеры, регулировка подливкой — но все они требуют инженерного согласования, и все они занимают меньше времени, если их обнаружить до заказа крана.
Часто задаваемые вопросы
В: Сколько времени занимает весь процесс от заказа до возведённого здания?
О: Это зависит от тоннажа, сложности соединений и варианта покрытия, а сроки доставки зависят от места назначения. Без этих данных нельзя назвать ответственную цифру. Запросите поэтапный график при подтверждении заказа, с отдельным указанием окон для согласования чертежей, изготовления, доставки и монтажа.
В: На каком этапе я ещё могу изменить проект без дополнительных затрат?
О: Свободно до Этапа 2, по стоимости пересчёта на Этапе 3 и по стоимости материалов после передачи чертежей в цех на Этапе 5. Изменения после раскроя означают списание материала в брак.
В: Кто отвечает за фундамент?
О: Покупатель через местного подрядчика. Изготовитель предоставляет схемы расположения анкерных болтов и нагрузки; местные грунтовые условия определяют проектирование фундамента, поэтому его заказывают на месте.
В: Могу ли я организовать сторонний контроль во время изготовления?
О: Да. SGS, Bureau Veritas и Intertek доступны в качестве сторонних организаций по испытаниям по запросу. Укажите контрольные точки и точки приостановки в договоре, потому что не запланированная никем проверка не состоится.
В: Какие документы должны прибыть вместе с отгрузкой?
О: Упаковочный лист с привязкой к маркировке деталей, монтажные чертежи, сертификаты завода-изготовителя, записи по сварке и НК, записи по толщине покрытия и комплект экспортных документов. Запросите техническую документацию как результат поставки в договоре, а не как услугу при отгрузке.
В: Влияет ли цинкование на проект?
О: Может влиять. Элементы должны помещаться в ванну цинкования, что накладывает ограничение на длину компонента и может потребовать стыка, который окрашенному элементу не понадобился бы. Поднимите вопрос о покрытии на Этапе 2, до того как детализация зафиксирует длины элементов.
Об авторе
KXD Steel Технический и проектный отдел включает более 100 старших инженеров и технических специалистов, а также более 50 дизайнеров, архитекторов, деталировщиков и консультантов. Команда занимается проектированием, деталировкой, изготовлением и поставкой сборных стальных конструкций для промышленных, коммерческих, логистических, сельскохозяйственных объектов и объектов инфраструктуры, имея опыт работы на проектах и рынках более чем 80 стран и регионов. Внутреннее проектирование выполняется в Tekla, PKPM и 3D3S; производство включает ЧПУ-резку, автоматизированную сварку, дробеструйную обработку, обработку поверхности, сборку компонентов и контроль готовой продукции.

 27 августа 2026 г.