فريق KXD Steel التقني والمشاريع | التصميم والتفصيل وتسليم المشاريع | تاريخ النشر: 27 أغسطس 2026
بناء المباني الفولاذية الإنشائية يتم التنفيذ على عشر مراحل: تحديد الأحمال، التصميم الإنشائي، الموافقة على التفاصيل، شراء المواد، القطع بالتحكم الرقمي، اللحام، المعالجة السطحية، التجميع التجريبي، تعبئة التصدير، والتركيب في الموقع. تنتج كل مرحلة مستندًا أو فحصًا ماديًا يجب أن يجتاز قبل بدء المرحلة التالية.
أوصاف العمليات ومعايير المنتجات أدناه تعكس قدرات KXD وبيانات صفحات المنتجات الحالية اعتبارًا من أغسطس 2026. التسلسل ونقاط التفتيش قابلة للتخصيص وفقًا لمتطلبات العقد وبلد الوجهة.
السبب في المرور بهذا التسلسل بدلاً من التعامل مع التصنيع كصندوق أسود هو سبب عملي. بالنسبة لمدير المصنع، تحتوي كل واحدة من هذه المراحل على نقطة قرار يكون فيها التغيير رخيصًا، ونقطة بعد ذلك بقليل يصبح فيها نفس التغيير مكلفًا. معرفة أي منهما هو ما يفصل في الغالب مشروعًا يُنجز في الموعد المحدد عن مشروع لا يُنجز.
المرحلة 1: بناء جدول الأحمال قبل أي شيء آخر
لا يمكن للمهندس الإنشائي أن يبدأ حتى تُعرف الأحمال، والأحمال على المبنى الصناعي تأتي من عمليتك، وليس من كتالوج.
ما يجب تجميعه:
- قدرة الرافعة العلوية، النطاق، عدد الرافعات لكل ممر، وفئة الخدمة
- بصمات الآلات وأي أحمال معدات معلقة من الهيكل السقفي
- الطوابق الميزانين، وحمولتها الحية، وما إذا كانت مستقلة إنشائيًا
- المعدات المثبتة على السطح: التكييف، واستخلاص الغبار، والطاقة الشمسية
- القيود الخاصة بالعملية مثل مناطق الأعمال الساخنة، أو الغسيل، أو الأجواء المسببة للتآكل
- القيم التصميمية المحلية للرياح والثلوج والزلازل، المستمدة من الجهة المعنية في بلد الوجهة
مخرج قابل للتحقق: وثيقة جدول أحمال واحدة، معتمدة من الجهة المسؤولة عن مخطط الإنتاج. إذا لم يرها مدير الإنتاج، فهي غير مكتملة.
أكثر الأخطاء شيوعًا في هذه المرحلة هو اعتبار المعدات المستقبلية خارج نطاق العمل. فالرافعة التي تُثبَّت في السنة الرابعة تظل تؤثر على الأعمدة المصممة في السنة صفر.
المرحلة 2: التصميم الإنشائي وفق الكود الصحيح
يبدأ التصميم بعد تثبيت جدول الأحمال وهندسة الموقع. وهناك قراران يحكمان النتيجة النهائية.
اختيار الكود. تشمل معايير التصميم المتاحة عبر مجموعة منتجات KXD الأكواد GB و ASTM و AISI و JIS و BS و DIN و EN. والكود المعتمد هو أي كود تقبله سلطة البناء المحلية لديك لإصدار الترخيص. ويجب تحديده في العقد، لأن الهيكل المصمم وفق كود معين لا يمكن اعتماده لاحقًا وفق كود آخر دون إعادة الحسابات.
درجة المادة. تُعد المقاطع H الملحومة من Q235B و Q355B كلتاهما معيارية. ويتميز Q355B بمقاومة خضوع أعلى، مما يسمح باستخدام مقاطع أخف ووزن شحن أقل؛ بينما تكلفة Q235B أقل لكل طن. وفي الهياكل الصناعية التي تحمل الروافع أو ذات الامتدادات الطويلة، غالبًا ما يكون تقليل الوزن الإجمالي في صالح Q355B.
يتم العمل التصميمي في هذه المرحلة من خلال Tekla وPKPM و3D3S، والتي تنتج نموذج التحليل الذي يولد لاحقاً بيانات التصنيع مباشرة.
المخرجات القابلة للتحقق: تقرير حسابات إنشائية يحدد كود التصميم وقيم الرياح والثلوج والزلازل المستخدمة. اقرأ قيم الإدخال. إذا لم تطابق الأرقام التي قدمها المهندس المحلي الخاص بك، توقف وحل المشكلة الآن.
المرحلة 3: التفصيل وبوابة اعتماد الرسومات
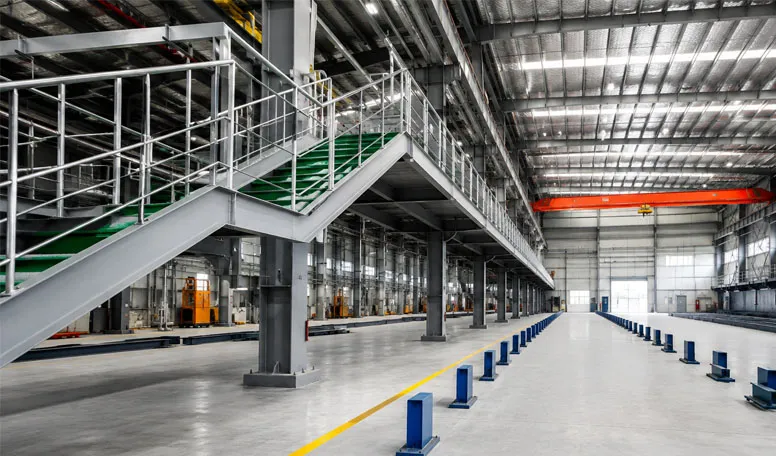
يحول التفصيل نموذج التحليل إلى رسومات ورشة: كل عضو، كل وصلة، كل فتحة برغي، كل لحام.
هذه هي أصعب بوابة لتقديرها من جانب المشتري، لأن الموافقة على الرسومات تبدو كأعمال ورقية. لكنها ليست كذلك. بمجرد إصدار الرسومات إلى الورشة، يتم قطع الصلب بناءً عليها. التغييرات بعد هذه النقطة تعني إعادة القطع، والصلب المعاد قطعه يصبح خردة.
ما يجب التحقق منه فعلياً في رسومات الاعتماد:
- البحر الصافي وارتفاع الكورنيش مقاساً داخلياً، يطابق مخططك
- مواضع الأبواب والفتحات مقابل حركة المرور وترتيب منصات التحميل لديك
- ارتفاع مسار الرافعة، وارتفاع الخطاف الواضح بالنسبة للمواد المخزنة أو قيد المعالجة
- مواضع الأعمدة مقابل مساحات الآلات، خاصة عند المحيط
- مخطط مسامير التثبيت، والذي يحتاجه مقاول الأعمال المدنية قبل صب الأساس
مخرجات قابلة للتحقق: موافقة مختومة أو مكتوبة على مجموعة رسومات التصنيع، مع رقم المراجعة. احتفظ برقم المراجعة. كل نزاع لاحق يشير إليه.
المرحلة 4: شراء المواد وشهادات المصنع
يتم طلب الفولاذ بناءً على الرسومات المعتمدة. تصل كل دفعة من الفولاذ مع شهادة اختبار من المصنع تذكر التركيب الكيميائي والخصائص الميكانيكية.
مخرجات قابلة للتحقق: شهادات المصنع التي تغطي الدرجات في مبناك، قابلة للتتبع إلى المادة المستخدمة. اطلبها في هذه المرحلة بدلاً من وقت التسليم. المورد الذي يمكنه تقديمها بسرعة يدير تتبع المواد؛ أما الذي لا يستطيع فهو يعيد بناء الأوراق لاحقاً.
المرحلة 5: القطع والحفر بالتحكم الرقمي CNC
تتدفق بيانات التصنيع من نموذج التفصيل إلى معدات CNC، التي تقطع الصفائح والقطاعات وتحفر ثقوب البراغي وفقاً لأبعاد الرسم. القطع من البيانات الناتجة عن النموذج بدلاً من الأبعاد المنقولة يدوياً يزيل فئة من الأخطاء التي كانت تهيمن على مشاكل التركيب في الموقع.
مخرجات قابلة للتحقق: سجلات الفحص الأبعادي للمكونات المقطوعة، مأخوذة كعينات مقابل الرسم. في طلبية كبيرة، اطلب معدل أخذ العينات بدلاً من بيان عام بأن الفحص قد تم.
المرحلة 6: التجميع واللحام
تصبح الصفائح المقطوعة قطاعات H ملحومة ومجموعات وصلات. يتعامل اللحام الآلي مع لحامات الشبكة إلى الحافة الطويلة والمتكررة؛ بينما يغطي اللحام اليدوي الوصلات والأشكال الهندسية التي لا يمكن للخط الآلي الوصول إليها.
اللحام هو المرحلة التي تُحدد فيها الجودة والتي يصعب فحصها لاحقاً. هناك أمران يجعلانها قابلة للتحقق:
سجلات تأهيل إجراءات اللحام WPQR. توثق سجلات تأهيل إجراءات اللحام أن إجراءً محدداً، على درجة مادة وسُمك معين، قد تم تأهيله بالاختبار. تُدرج KXD سجلات WPQR كمتاحة عند الطلب. اطلب السجلات التي تغطي أنواع الوصلات والسماكات في مبناك، وليس بياناً عاماً عن قدرة اللحام.
الاختبارات غير الإتلافية. الاختبار بالموجات فوق الصوتية أو الأشعة على اللحامات ذات الاختراق الكامل، بمعدل محدد في العقد. يمكن ترتيب التفتيش من طرف ثالث من خلال SGS أو Bureau Veritas أو Intertek عند الطلب. لاحظ أن تقارير التفتيش المحددة يتم إنشاؤها لكل مشروع، لذا يجب أن يشير أي تقرير يُعرض عليك إلى طلبك، وليس إلى طلب سابق.
المخرجات القابلة للفحص: سجلات WPQR التي تغطي أنواع اللحام الخاصة بك، بالإضافة إلى تقارير الاختبارات غير الإتلافية التي تشير إلى مشروعك.
المرحلة 7: السفع بالخردق ومعالجة السطح
تمر المكونات الملحومة عبر السفع بالخردق لإزالة قشور المطاحن والصدأ قبل الطلاء. يعتمد التصاق الطلاء بشكل شبه كامل على ما يحدث هنا، ولهذا السبب تنتمي درجة تحضير السطح إلى العقد جنباً إلى جنب مع مواصفات الطلاء.
يُستخدم نوعان من طرق الطلاء في المباني الصناعية:
أنظمة الطلاء. طبقة أساس بالإضافة إلى طبقة وسيطة وطبقة نهائية، مع تحديد سُمك الطبقة الجافة الإجمالي بالميكرون. مناسب للأجواء الصناعية العادية، وقابل للإصلاح في الموقع.
الجلفنة بالغمس الساخن. طلاء الزنك المطبق بالغمس. خدمة أطول في البيئات المسببة للتآكل وصيانة أقل، بتكلفة أعلى. تحمل قيداً مادياً يستحق معرفته مبكراً: يجب أن تتناسب المكونات مع حوض الجلفنة، مما يحد من طول العضو وأحياناً يفرض وصلة لن يحتاجها العضو المطلي.
بالنسبة لموقع ساحلي، أو عملية ذات رطوبة عالية، أو أي شيء يتضمن التعرض للمواد الكيميائية، فإن قرار الطلاء له تأثير أكبر على تكلفة عشرين عاماً من تصميم الإطار.
المخرجات القابلة للتحقق: قراءات سماكة طبقة الطلاء الجافة، أو سجلات وزن طلاء الجلفنة، مقارنة بالقيم المحددة.
المرحلة 8: التجميع التجريبي وفحص المنتج النهائي
تُجمَّع المقاطع المعقدة تجريبيًا في الورشة قبل الشحن. والهدف هو اكتشاف مشكلات المطابقة والتركيب حين لا تتطلب معالجتها سوى ساعات، بدلًا من اكتشافها في الموقع حيث قد تستغرق معالجتها أسابيع.
المخرجات القابلة للتحقق: سجلات فحص المنتج النهائي، وحيثما ينطبق التجميع التجريبي، صور فوتوغرافية أو تقرير يؤكد سلامة المطابقة. وبالنسبة إلى الطلبية الأولى من مورد جديد، فإن الفحص الذي تجريه جهة خارجية قبل الشحن يستحق تكلفته.
المرحلة 9: وضع العلامات والتعبئة ووثائق التصدير
يُوسَم كل مكوّن بعلامة قطعة تتطابق مع مخططات التركيب. وهذه هي الصلة بين حاوية مليئة بالفولاذ ومبنى قائم.
يكتسب تسلسل التعبئة أهمية أكبر مما يبدو. ينبغي تحميل المكوّنات بحيث تُفرَّغ أولًا تلك التي سيجري تركيبها أولًا، كما ينبغي تعبئة البراغي وصفائح الوصل والقطع الصغيرة في صناديق موسومة تصل مع الإطارات التابعة لها، لا في حاوية منفصلة تصل لاحقًا.
تمثل أبعاد الحاوية قيدًا فعليًا على طول العناصر. تستوعب الحاويات القياسية بطول 40 قدمًا عناصر يبلغ طولها نحو 12 مترًا؛ أما العناصر الأطول فتتطلب حاويات مسطحة أو مفتوحة السقف، ما يغيّر تكلفة الشحن وأحيانًا تصميم الوصلات. إذا أسفرت الرسومات التفصيلية عن عناصر بطول 15 مترًا، فينبغي مناقشة أثر ذلك في تكلفة الشحن خلال مرحلة إعداد التفاصيل، لا عند الحجز.
المخرجات القابلة للتحقق: قائمة تعبئة مطابقة لعلامات القطع، إلى جانب مجموعة مستندات التصدير، وهي الفاتورة التجارية وقائمة التعبئة وبوليصة الشحن وشهادة المنشأ وأي مستندات خاصة بوجهة الشحن.
أكّد شرط التجارة الدولية (Incoterm) في مرحلة التعاقد. ينتج عن شروط FOB وCIF وDAP أرقام مختلفة للمبنى نفسه، كما تسند مسؤوليات الشحن والتأمين والتخليص الجمركي إلى أطراف مختلفة.
المرحلة 10: قبول الأساسات والتركيب الموقعي
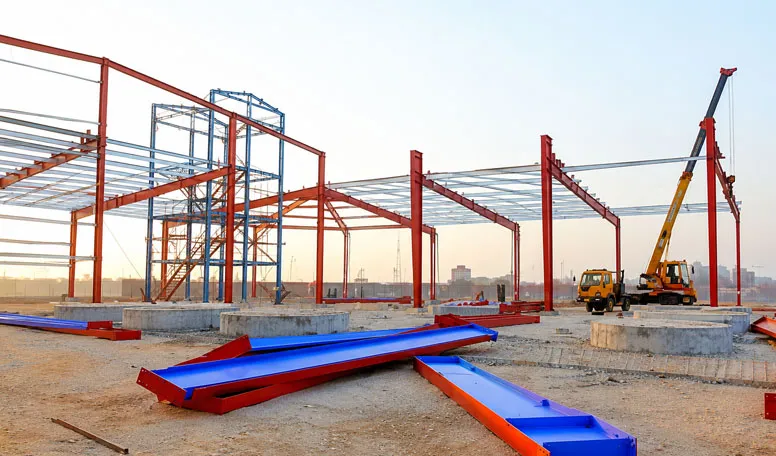
تُصمَّم الأساسات بما يتوافق مع ظروف التربة المحلية، ويقوم بتنفيذها مقاول محلي. وتتمثل نقطة التواصل بين عمل هذا المقاول والصلب المستورد في مخطط براغي التثبيت (anchor bolts)، وهذه النقطة هي غالبًا مصدر تركّز التأخيرات في الموقع.
تسلسل التركيب:
- يجب مسح براغي التثبيت ومطابقتها بالمخطط المعتمد قبل وصول أي صلب إلى الموقع. فأخطاء التفاوت في الموضع يمكن تصحيحها في هذه المرحلة، أما إذا اكتُشفت بعد رفع الهيكل الأول، فلا يمكن تصحيحها.
- يجب تركيب الخانة المدعّمة الأولى والتأكد من أنها شاقولية ومتعامدة بشكل صحيح. فكل الهياكل اللاحقة تُرجع إليها، وأي خطأ هنا ينتقل عبر المبنى بالكامل.
- يتم تركيب الهياكل المتبقية مع الحفاظ على الدعامات المؤقتة حتى يتم إكمال الدعامات الدائمة. إزالة الدعامات المؤقتة في وقت مبكر سبب شائع لحوادث التركيب.
- يتم تثبيت الجوائز الثانوية (البورلين) والدعامات الدائمة، ثم إعادة فحص الاستواء قبل الشد النهائي لبراغي الشد العالي.
- يتم تركيب تغطية السقف أولاً، ثم الجدران. السقف المانع لتسرب المياه يسمح بالبدء في أعمال التشطيبات الداخلية بينما تستمر أعمال الجدران.
- يتم تركيب الفتحات والملحقات: الأبواب، والستائر المتدحرجة، والفتحات السقفية، وفتحات التهوية، والمزاريب، ومواسير التصريف.
- يتم إجراء جولة تفتيش نهائية (قائمة الملاحظات) مع مشرف التركيب، مع تسجيل كل بند قبل إخراج المعدات من الموقع.
المخرج القابل للتحقق: مسح تنفيذي يؤكد تحقيق سماحات الشاقولية والمحاذاة، بالإضافة إلى قائمة نواقص موقعة.
تقدم KXD دعمًا للتركيب بدلًا من توفير قوة عمالة محلية كاملة في معظم مشاريع التصدير، ولذلك يكون مقاول التركيب عادةً محليًا. يجب تأكيد الجهة المشرفة، والجهة التي توفر معدات الرفع، والجهة المسؤولة عن تصحيح مشكلات مطابقة الوصلات، خطيًا قبل شحن الفولاذ.
مواصفات مبنى الهيكل الفولاذي المخصص التي تنتج عن هذه العملية
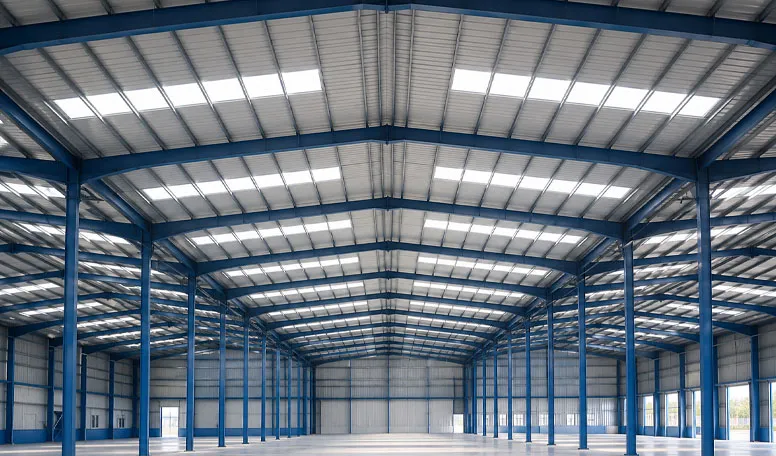
تنطبق المراحل المذكورة أعلاه على المنتج ذي الاستخدامات العامة قبل تهيئته ليكون ورشة عمل, المستودع أو مبنى مصنع:
- الهيكل الرئيسي: قسم H ملحوم من الفولاذ Q235B أو Q355B
- الامتداد الحر: يصل إلى 100 متر بامتداد واحد
- ارتفاع المبنى: من 3 إلى 30 متر
- ميل السقف: من 1:10 إلى 1:5
- مقاومة الرياح: تصل إلى 160 كم/ساعة، وقابلة للتخصيص وفق الأنظمة المحلية
- التغليف: صفيحة فولاذية مفردة، أو EPS، أو PU، أو الصوف الصخري، أو الصوف الزجاجي
- العمر التصميمي: أكثر من 50 عامًا
- الحد الأدنى للطلب: 600 متر مربع
- القدرة التوريدية المعلنة: 8,000 طن/شهر
- نطاق السعر المنشور: 40–100 دولارًا أمريكيًا/م²، حسب المواصفات
اقرأ رقم الطاقة الإنتاجية بصورة صحيحة. فطاقة 8,000 طن/شهريًا هي بيان عن قدرة المصنع، وليست وعدًا بتاريخ تسليم طلبك. يعتمد زمن التسليم على الحمولة، وتعقيد الوصلات، ومسار الطلاء، وحجم العمل الحالي في المصنع. احصل على الجدول الزمني مكتوبًا عند تقديم الطلب.
يوجد حد أدنى لكمية الطلب (MOQ) يبلغ 600 م² لأن التكاليف الثابتة في المراحل 2 و3 و9 لا تنخفض بالتناسب. فساعات الهندسة، وإعداد الرسومات التفصيلية، ووثائق التصدير تكلّف تقريبًا المبلغ نفسه لمبنى مساحته 400 م² كما لمبنى مساحته 4,000 م².
موضع الشهادات ضمن التسلسل
يصبح تفسير الاعتماد أسهل بمجرد ربطه بالمراحل المذكورة أعلاه.
تذكر المفوضية الأوروبية أن علامة CE لمنتجات البناء تشير إلى المطابقة مع الأداء المعلَن الذي جرى تقييمه وفق معيار أوروبي منسّق أو تقييم تقني أوروبي، مع إشارة مواد المفوضية تحديدًا إلى EN 1090 للمنتجات الإنشائية. يغطي EN 1090 تنفيذ الهياكل الفولاذية ومراقبة الإنتاج في المصنع التي يقوم عليها، وهو ما يعني أنه ينطبق على المراحل من 5 إلى 8. بالنسبة إلى وجهة أوروبية، هذه هي الشهادة التي تُفحص في مرحلة التصريح.
تحدد ISO المعيار ISO 9001 كمعيار نظام إدارة الجودة، وISO 14001 كمعيار نظام إدارة البيئة، وISO 45001 كمعيار نظام إدارة الصحة والسلامة المهنية. هذه الشهادات تثبت كيف يُدار المصنع، لا الأداء الإنشائي لمبانيك.
بالنسبة إلى مشاريع أمريكا الشمالية، يُعد المعهد الأمريكي للإنشاءات الفولاذية (AISC) المرجع المعني باعتماد المصنّعين، بما في ذلك الموافقات على الطلاءات المعقدة ذات الصلة بالمرحلة 7.
بالمقارنة مع شراء مبنى جاهز بموديل ثابت عبر قناة بيع المباني المعدنية بالتجزئة، يستغرق هذا المسار ذو المراحل العشر وقتًا أطول للوصول إلى سعر نهائي ويتطلب مساهمة أكبر منك في المرحلتين 1 و3. وما يعود به هو إطار مُصمَّم وفق أحمالك الفعلية وسجل وثائقي في كل مرحلة. تُصمَّم الموديلات الموجودة في الكتالوجات لمجموعة من الظروف، وهو ما يعني عادةً دفع ثمن طاقة استيعابية لن يستخدمها المبنى أبدًا، ونادرًا ما تتسع لرافعة تزن 30 طنًا أو بحر صافٍ بطول 60 مترًا على الإطلاق.
مرحلتان تنشأ فيهما المشكلة فعليًا
المرحلة الثالثة، وليس العاشرة. مشاكل تثبيت الموقع على الأرض تظهر أثناء التركيب، لذلك تُنسب إليها. لكن معظمها نشأ في مرحلة اعتماد التفاصيل، عندما ذهب بعدٌ لم يتحقق منه أحد إلى الورشة. فتكلفة ساعة تُقضى في مراجعة الرسومات لا تُقارن بتكلفة عضو يُعاد قصّه ويصل بعد ستة أسابيع.
واجهة الأساسات في المرحلة العاشرة. تخطيط مسامير التثبيت ينفّذه مقاول محلي اعتمادًا على رسم أُنْتِج على بُعد 8,000 كم. تفاوتات الموضع والارتفاع ضيقة، والمسامير المصبوبة لا يمكن تحريكها بعد أن يشتدّ الخرسانة. امسحها قبل وصول الفولاذ. وحيث تُكتشف أخطاء، توجد خيارات للتصحيح — ألواح قواعد مكبّرة، مسامير مثبّتة بالحفر، تعديلات بالحشو — لكنها جميعًا تتطلب موافقة هندسية، وكلها تستغرق وقتًا أقل إذا اكتُشفت قبل حجز الرافعة.
الأسئلة الشائعة
س: كم تستغرق العملية بأكملها من الطلب حتى المبنى المنصوب؟
ج: يتفاوت ذلك حسب الحمولة وتعقيد الوصلات ومسار الطلاء، وتعتمد مرحلة الشحن على الوجهة. لا يمكن تقديم رقم مسؤول دون هذه المعطيات. اطلب جدولًا زمنيًا لكل مرحلة عند تأكيد الطلب، يُظهر نافذة اعتماد التفاصيل والتصنيع والشحن والتركيب بشكل منفصل.
س: في أي مرحلة لا يزال بإمكاني تغيير التصميم دون تكلفة؟
ج: بحرية حتى المرحلة 2، مقابل تكلفة إعادة الحساب خلال المرحلة 3، ومقابل تكلفة المواد بعد إصدار الرسومات إلى الورشة في المرحلة 5. أما التغييرات بعد القطع فتعني تحول المواد إلى خردة.
س: من المسؤول عن الأساسات؟
ج: المشتري، من خلال مقاول محلي. يوفّر المُصنّع مخططات مسامير التثبيت وقوى رد الفعل؛ وتحدد ظروف التربة المحلية تصميم الأساسات، ولهذا يتم تدبيرها محليًا.
س: هل يمكنني إجراء فحص من طرف ثالث أثناء التصنيع؟
ج: نعم. تتوفر خدمات SGS وBureau Veritas وIntertek كخيارات للفحص بواسطة طرف ثالث عند الطلب. حدّد نقاط الفحص ونقاط التوقف في العقد، لأن الفحص الذي لم يجدوله أحد لن يُجرى.
س: ما المستندات التي ينبغي أن تصل مع الشحنة؟
ج: قائمة تعبئة مطابقة لعلامات القطع، ورسومات التركيب، وشهادات المصنع، وسجلات اللحام والاختبارات غير الإتلافية، وسجلات سماكة الطلاء، ومجموعة مستندات التصدير. اطلب الملف الفني كبند واجب التسليم في العقد، لا كمجاملة عند الشحن.
س: هل تؤثر الجلفنة في التصميم؟
ج: قد تؤثر. يجب أن تتسع أحواض الجلفنة للعناصر، ما يفرض حدًا أقصى على طول المكوّن وقد يستلزم وصلة لا يحتاج إليها العنصر المطلي. اتخذ قرار الطلاء في المرحلة 2، قبل أن تحدد التفاصيل أطوال العناصر.
عن المؤلف
KXD Steel يضم فريق KXD Steel الفني وفريق المشاريع أكثر من 100 مهندس أول ومتخصصًا فنيًا، إلى جانب أكثر من 50 مصممًا ومعماريًا ومُفصِّلًا واستشاريًا. يتولى الفريق تصميم الهياكل الفولاذية مسبقة الصنع وتفصيلها وتصنيعها وتسليمها للاستخدامات الصناعية والتجارية واللوجستية والزراعية وتطبيقات البنية التحتية، مستفيدًا من خبرة في المشاريع والأسواق تمتد إلى أكثر من 80 دولة ومنطقة. وتعتمد الهندسة الداخلية على Tekla وPKPM و3D3S، بينما تشمل عمليات التصنيع القطع باستخدام CNC، واللحام الآلي، والسفع بالخردق، ومعالجة الأسطح، وتجميع المكونات، وفحص المنتجات النهائية.

 27 أغسطس 2026